Email: admin@yeeshine-tech.com Tel: +86-13712868936

- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-20 Herkunft:Powered


Nehmen Sie ein komplexes Kunststoffgehäuse und untersuchen Sie es genau. Führen Sie Ihren Daumen über die Kante. Sie spüren wahrscheinlich die physische Geschichte seiner Herstellung. Ganz gleich, ob Sie ein Maschinenbauingenieur sind, der ein Gerät eines Wettbewerbers umbaut, ein Spezialist für Qualitätskontrolle, der eine eingehende Charge prüft, oder ein Beschaffungsmanager, der Ihr nächstes Projekt plant, die genaue Ermittlung der Produktionsmethode ist eine entscheidende berufliche Fähigkeit.
Dieses thermische und mechanische Verfahren ist die vorherrschende Herstellungsmethode für die Massenproduktion von einfachen Flaschenverschlüssen bis hin zu komplizierten Armaturenbrettern für Autos und lebensrettenden medizinischen Geräten. Die physikalische Mechanik der Werkzeuge hinterlässt immer deutliche Fingerabdrücke. Wenn Sie genau wissen, worauf Sie achten müssen, können Sie objektiv auf die Herkunft eines Produkts schließen und seine strukturelle Integrität bewerten.
Um genau zu diagnostizieren, wie ein Produkt hergestellt wurde, müssen Sie die Physik der Maschine verstehen. Das Verfahren beginnt damit, dass rohe thermoplastische Pellets in ein beheiztes Fass gefüllt werden. Eine sich hin- und herbewegende Schnecke schmilzt das Polymer durch enorme Scherkraft und Hitze, bis es eine bestimmte fließfähige Viskosität erreicht.
Sobald der Kunststoff geschmolzen ist, wird er unter extremem Druck eingespritzt. Wir sprechen von Kräften, die oft 15.000 PSI überschreiten. Das Material dringt in einen präzise bearbeiteten Metallhohlraum ein. Dieses Metallwerkzeug bestimmt strikt die endgültige Form. Der flüssige Kunststoff wird in eine geteilte Stahl- oder Aluminiumform gepresst und nach dem Abkühlen mechanisch herausgedrückt. Folglich hinterlässt die physikalische Wechselwirkung zwischen dem Polymer und dem Metall dauerhafte Spuren auf der Oberfläche.
Das Verständnis dieser physikalischen Wechselwirkungen ist der Schlüssel zur Identifizierung von Spritzgussteilen . Die Werkzeugmechanik kann nicht vollständig ausgeblendet werden. Jede Komponente trägt den physischen Beweis ihrer Entstehung.
Bei der Inspektion eines Kunststoffbauteils suchen Branchenexperten nach bestimmten Artefakten, die von der Maschine zurückgelassen werden. Nehmen Sie Ihr Teil, halten Sie es unter ein helles Inspektionslicht und suchen Sie nach diesen primären visuellen Indikatoren.
Dies ist genau die Stelle, an der der unter Druck stehende geschmolzene Kunststoff in den Hohlraum gelangt ist. Der Kunststoff muss vom Maschinenlaufsystem in das eigentliche Teil fließen. Während des Formzyklus besteht eine physikalische Verbindung. Sobald der Kunststoff erstarrt, wird diese Verbindung abgeschert und hinterlässt eine deutliche Anschnittspur.
Abhängig vom spezifischen Werkzeugdesign kann diese Markierung als kleine Vertiefung, als kleine erhabene Erhebung oder als leicht rauer kreisförmiger Fleck erscheinen. Hersteller entwerfen typischerweise Formen, um diesen Einspritzpunkt in nichtkosmetischen Bereichen zu platzieren. Sie finden es häufig auf der Unterseite eines Gehäuses oder auf der Innenseite einer Strukturkomponente. In der High-End-Konsumelektronik kann dieser Bereich CNC-beschnitten werden. Allerdings bleibt in der Regel ein subtiler Strukturunterschied sichtbar, wenn man das Teil gegen das Licht neigt.
Formen bestehen aus mindestens zwei Hälften, die üblicherweise als A-seitiger Hohlraum und B-seitiger Kern bezeichnet werden. Daher existiert dort immer eine physikalische Grenze, wo diese beiden Metallplatten aufeinandertreffen. Wenn die Maschine unter hoher Tonnage klemmt, bleibt immer noch ein mikroskopischer Spalt bestehen.
Beim Einspritzen füllt der expandierende Kunststoff die Kavität aus und drückt gegen diese Begrenzung. Dadurch entsteht eine schwache, durchgehende Naht, die entlang des Umfangs oder des breitesten Querschnitts des Teils verläuft. Führen Sie Ihren Daumennagel senkrecht über die Kante eines Elektrowerkzeuggehäuses. Sie werden wahrscheinlich spüren, wie ein mikroskopischer Grat Ihren Nagel erfasst. Das Vorhandensein dieser Trennfuge ist ein eindeutiger Hinweis auf einen Herstellungsprozess mit geteilter Form.
Nachdem das geschmolzene Harz abgekühlt und erstarrt ist, öffnet sich die Stahlform. Der Kunststoff schrumpft beim Abkühlen auf natürliche Weise. Durch diese Schrumpfung greift es fest in die Kernhälfte des Werkzeugs ein. Um das Teil zu entfernen, ohne es zu verziehen oder abzubrechen, verwendet die Maschine eine Reihe von Metallstangen, um den Kunststoff physisch vom Metall zu drücken.
Diese Auswerferstifte hinterlassen eindeutige visuelle Spuren. Sie werden schwache, flache, kreisförmige Vertiefungen auf der Oberfläche des Kunststoffs sehen. Sie haben typischerweise einen Durchmesser von 2 mm bis 10 mm. Ingenieure platzieren diese Stifte strategisch an den nicht kosmetischen Innenseiten des Produkts. Sie befinden sich oft in der Nähe von Strukturrippen oder tiefen Ecken, wo der Kunststoff die größte mechanische Kraft erfordert, um ihn zu lösen.
In der Kunststofftechnik stehen vertikale Wände selten vollkommen senkrecht zur Basis. Wenn ein Teil exakte 90-Grad-Winkel aufwies, würde die beim Auswerfen entstehende starke Reibung zu starken Kratzern führen. Es könnte sogar zu einem strukturellen Versagen führen.
Um diese katastrophale Reibung zu verhindern, integrieren Konstrukteure Formschrägen. Hierbei handelt es sich um eine leichte Verjüngung der vertikalen Wände des Teils. Diese Verjüngung liegt normalerweise zwischen 1 und 3 Grad und ermöglicht ein reibungsloses Lösen des Teils aus der Form genau in dem Moment, in dem der Auswurf beginnt. Messen Sie die Innenwände eines Kunststoffgehäuses mit digitalen Messschiebern. Wenn Sie eine leichte, absichtliche Verjüngung zur Öffnung hin bemerken, ist es sehr wahrscheinlich, dass der Artikel mit dieser Hochdruckmethode hergestellt wurde.
Dicke Abschnitte aus Kunststoff kühlen deutlich langsamer ab als dünne Abschnitte. Diese Temperaturschwankungen führen zu ungleichmäßigem Schrumpfen, inneren Hohlräumen und Oberflächenverformungen. Daher ist bei diesem Herstellungsstil in hohem Maße die Aufrechterhaltung einer gleichmäßigen Wandstärke im gesamten Design erforderlich.
Um die strukturelle Steifigkeit zu erhöhen, ohne die Außenwände zu verdicken, nutzen Designer bestimmte interne Merkmale. Suchen Sie nach Rippen, das sind dünne vertikale Wände, die für Biegesteifigkeit sorgen. Achten Sie auch auf Vorsprünge, bei denen es sich um zylindrische Vorsprünge zur Aufnahme von Metallschrauben oder Befestigungselementen handelt. Das Vorhandensein einer ausgehöhlten Innenstruktur, die von einem komplexen Netzwerk aus Rippen und Vorsprüngen getragen wird, ist ein exklusives Markenzeichen fortschrittlichen Formendesigns.
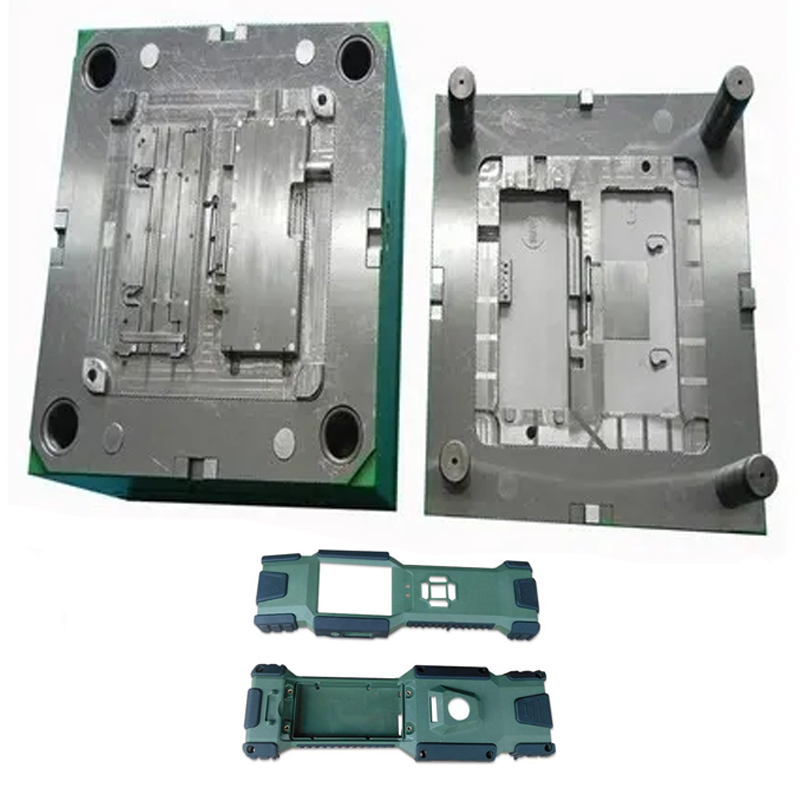
Moderne Produktentwicklung erfordert häufig Komponenten mit mehreren Materialeigenschaften. Ein gängiges Beispiel ist ein starres Strukturgehäuse aus Polycarbonat in Kombination mit einem weichen, ergonomischen TPU-Gummigriff. Bei günstigeren Produkten werden diese Teile möglicherweise nach der Produktion zusammengeklebt. Fortgeschrittene Anlagen nutzen jedoch Multi-Shot-Verfahren.
Das Zwei-Schuss-Formen, allgemein bekannt als 2K-Formen , ist ein hochentwickeltes Verfahren. Während eines kontinuierlichen Maschinenzyklus werden zwei verschiedene Polymere oder Farben in eine einzige Form eingespritzt. Das erste Material wird eingespritzt, die Form dreht sich und das zweite Material wird direkt über oder neben dem ersten eingespritzt.
Um diese fortschrittliche Technik zu identifizieren, untersuchen Sie die Grenze zwischen den beiden Materialien genau. Bei einem Multi-Shot-Prozess entsteht durch die Wärmeenergie der zweiten Injektion eine dauerhafte molekulare chemische Bindung mit dem ersten Substrat. Der Übergang wird völlig nahtlos verlaufen. Es weist keinerlei Lücken, Klebereste oder mechanische Schnappverbindungen auf. Im Gegensatz zu zusammengeklebten Teilen können durch diese thermische Methode verbundene Materialien nicht auseinandergezogen werden, ohne dass das Elastomer physisch zerreißt.
Um eine Produktionsmethode genau zu diagnostizieren, müssen Sie andere gängige Kunststoffherstellungstechniken ausschließen. Der Vergleich ihrer einzigartigen visuellen Ergebnisse ist der effektivste Ansatz.
| Visuelle Schlüsselindikatoren | für die Hauptanwendung | des Herstellungsprozesses |
|---|---|---|
| Injektionsformung | Solide, komplexe Teile in großen Stückzahlen. | Glatte Oberfläche, komplexe Innenrippen, Formnähte und kreisförmige Auswerferstiftvertiefungen. |
| Blasformen | Hohle Gegenstände wie Flaschen und Krüge. | Eine deutliche, raue Abklemmnarbe an der Basis. Es fehlen komplexe interne Strukturen wie Schraubendome. |
| 3D-Druck, einschließlich FDM und SLA | Prototypen, komplexe Kleinserienteile. | Sichtbare Schichtlinien oder Entfernungsspuren der Stützstruktur. Teile fühlen sich oft leichter oder weniger dicht an. |
| CNC -Bearbeitung | Hochpräzise Massivteile mit geringem Volumen. | Mikroskopische Werkzeugspuren oder Wirbelmuster vom Fräser. Es ist nicht einfach, scharfe innere rechtwinklige Ecken herzustellen. |
Die Identifizierung des Herstellungsprozesses ist lediglich der erste Schritt. Für Beschaffungsfachleute und Qualitätskontrollinspektoren bietet die Analyse der visuellen Eigenschaften eines Teils tiefe Einblicke in die Kompetenz des Herstellers. Dies ist ein hochgradig kontrollierter, druckgesteuerter thermodynamischer Prozess. Jede Abweichung in der Temperatur, im Werkzeugdesign oder in der Maschinenkalibrierung äußert sich unweigerlich in spezifischen physischen Mängeln.
Flash and Bleed: Hierbei handelt es sich um eine dünne, unerwünschte Schicht überschüssigen Kunststoffs, die aus der Kavität austritt. Es tritt typischerweise entlang der Formnaht oder um Auswerferstiftlöcher herum auf. In einem perfekt optimierten Prozess werden die beiden Werkzeughälften durch einen enormen Spanndruck zusammengehalten. Wenn Grat vorhanden ist, deutet dies objektiv darauf hin, dass das Werkzeug abgenutzt ist, die Maschine nicht über ausreichende Spannkraft verfügt oder die Harzviskosität falsch kalibriert wurde.
Einfallstellen und Hohlräume: Diese Markierungen erscheinen als flache Krater oder lokalisierte Vertiefungen auf der Oberfläche und treten am häufigsten über dicken Innenabschnitten auf, beispielsweise hinter einer schweren Strukturrippe. Sie entstehen, wenn der innere Kern des Kunststoffs abkühlt und langsamer schrumpft als die Außenhaut, wodurch die Oberfläche nach innen gezogen wird. Dieser Mangel deutet direkt auf ein schlechtes Wärmemanagement oder die Nichteinhaltung einheitlicher Wandstärkenrichtlinien während der Entwurfsphase hin.
Kurze Schüsse: Ein kurzer Schuss entsteht, wenn das geschmolzene Harz gefriert, bevor es den Formhohlraum vollständig füllen kann. Dies führt zu einem unvollständigen Teil mit fehlenden Merkmalen oder gezackten Kanten. Es weist auf eine starke Durchflussbeschränkung hin. Zu den häufigsten Ursachen gehören ein zu kleiner Injektionspunkt, unzureichender Injektionsdruck oder eingeschlossene Luft im Werkzeug.
Aktuelle Branchenanalysen zeigen einen massiven globalen Wandel hin zur automatisierten, hochpräzisen Fertigung, um Risiken in der Lieferkette zu mindern. Da die Nachhaltigkeitsauflagen immer strenger werden, setzt die Branche zunehmend auf geschlossene Recyclingsysteme und biobasierte Harze. Darüber hinaus ermöglicht die Integration intelligenter Sensoren in den Formhohlräumen nun eine Echtzeitüberwachung der Schmelzetemperatur und des Hohlraumdrucks, wodurch die Ausschussquote drastisch reduziert wird.
Trotz des Aufstiegs der KI-gesteuerten Formflussanalyse und der fortschrittlichen Robotik bleibt die grundlegende Physik des Zusammentreffens von flüssigem Polymer mit kaltem Stahl unverändert. Sobald Sie wissen, wie man diesen Prozess identifiziert, wird deutlich, warum er die Konsumgüter-, Automobil- und Medizingerätebranche dominiert.
Die größte Eintrittsbarriere sind die Werkzeugkosten. Die Bearbeitung einer Form aus gehärtetem Stahl erfordert eine erhebliche Vorabinvestition. Sobald das Tool jedoch validiert ist, sind die betrieblichen Vorteile im großen Maßstab beispiellos. Zykluszeiten dauern oft nur Sekunden. Eine einzelne automatisierte Zelle kann Tausende von Teilen pro Schicht produzieren. Bei der Produktion Hunderttausender Einheiten amortisieren sich die anfänglichen Werkzeugkosten schnell, sodass die Kosten pro Teil auf den Bruchteil eines Cents sinken.
Das Erkennen der visuellen Signaturen eines Formteils führt letztendlich zu einer entscheidenden Geschäftsentscheidung. Die Auswahl des richtigen Lieferanten für geformte Kunststoffkomponenten erfordert einen Blick, der weit über die grundlegende Tonnagekapazität der Presse hinausgeht.
Bewerten Sie zunächst die technische Unterstützung vor der Produktion. Ein erstklassiger Hersteller akzeptiert nicht einfach eine CAD-Datei und beginnt blind mit dem Schneiden von Stahl. Sie führen eine strenge Prüfung des Designs zur Herstellbarkeit durch. Mithilfe fortschrittlicher Simulationssoftware können ihre Ingenieure vorhersagen, wie das Harz fließen wird. Sie schlagen Modifikationen vor, um Formschrägen zu optimieren, Anspritzpunkte auf nicht kosmetischen Oberflächen zu verbergen und Einfallstellen zu verhindern.
Bewerten Sie als Nächstes ihre Werkzeugstandards. Fragen Sie, ob sie nach den Standards der SPI-Klasse 101 für die Massenproduktion bauen und sicherstellen, dass die Werkzeuge mehr als einer Million Zyklen standhalten. Überprüfen Sie ihre technologische Infrastruktur. Da Produktdesigns immer komplexer werden, reicht das standardmäßige Single-Shot-Formen oft nicht mehr aus. Stellen Sie fest, ob die Anlage über erweiterte Funktionen wie Insert-Molding, TPU-Umspritzung auf PC-Substrate oder Multi-Shot-Verarbeitung verfügt, mit der Toleranzen von bis zu ±0,02 mm eingehalten werden können.
Überprüfen Sie abschließend ihre Qualitätsmanagementsysteme. Der objektive Nachweis der Zuverlässigkeit findet sich in den Zertifizierungen. ISO 9001 ist der Basisstandard für allgemeine Industriequalität. Wenn Sie spezielle Komponenten entwickeln, achten Sie auf branchenspezifische Zertifizierungen wie IATF 16949 für die Automobilindustrie oder ISO 13485 für medizinische Geräte.
Um herauszufinden, wie ein Kunststoffartikel hergestellt wurde, muss man wissen, wo man suchen muss. Durch die Prüfung auf subtile, aber dauerhafte physikalische Merkmale können Sie die verwendete Produktionsmethode sicher bestimmen.
Wenn Sie diese einzigartigen Fertigungs-Fingerabdrücke verstehen, können Sie die Produktqualität genau beurteilen. Es ermöglicht Ihnen, Designs von Mitbewerbern zurückzuentwickeln und fundierte Entscheidungen für Ihre Lieferkette zu treffen. Wenn Sie die Mechanismen hinter dem Kunststoff kennen, haben Sie den Schlüssel zu einer besseren Produktentwicklung in der Hand.
Wenn Sie bereit sind, Ihr nächstes Projekt vom Prototyp zur Massenproduktion umzustellen, ist die Partnerschaft mit einem erfahrenen Hersteller von entscheidender Bedeutung. Entdecken Sie die fortschrittlichen technischen Lösungen und Präzisionswerkzeugfunktionen von Yeeshine, um sicherzustellen, dass Ihre nächste Komponentencharge den höchsten globalen Standards entspricht.
Eine Formnaht ist eine normale, unvermeidbare und mikroskopisch kleine Linie auf der Oberfläche eines Teils. Es markiert die genaue Stelle, an der sich die beiden Hälften des Stahlwerkzeugs im geschlossenen Zustand treffen. Flash ist jedoch ein Herstellungsfehler. Es entsteht, wenn überschüssiger geschmolzener Kunststoff aus dem Hohlraum austritt und entlang dieser Naht ausblutet, wodurch eine scharfe, unerwünschte Materialrippe entsteht. Eine schwache Naht ist zwar Standard, ein Blitz weist jedoch auf einen Fehler in der Prozesskontrolle hin, beispielsweise unzureichenden Klemmdruck oder beschädigte Werkzeuge.
Sie können beim Einspritzvorgang nicht vollständig verhindert werden, da der geschmolzene Kunststoff physikalisch über einen bestimmten Kanal in die Kavität gelangen muss. Erfahrene Ingenieure platzieren diesen Eintrittspunkt jedoch strategisch im Inneren oder an der Unterseite des Teils und machen ihn so für den Endbenutzer unsichtbar. Wenn an der Injektionsstelle unbedingt eine vollkommen glatte Oberfläche erforderlich ist, kann die Markierung in der Nachbearbeitung manuell zugeschnitten, geschliffen oder CNC-bearbeitet werden, was jedoch die Gesamtarbeitskosten erhöht.
Der deutlichste optische Unterschied liegt in der Oberflächenbeschaffenheit und der strukturellen Gleichmäßigkeit. 3D-gedruckte Teile entstehen durch additive Fertigung, bei der Material Schicht für Schicht aufgetragen wird. Dies hinterlässt sichtbare, strukturierte Streifen auf der Oberfläche und die Teile fühlen sich aufgrund der inneren Gitterfüllungen oft leichter an. Im Gegensatz dazu werden Formteile unter enormem Druck in einem polierten Metallhohlraum geformt. Sie weisen eine glatte, sehr gleichmäßige Oberflächenbeschaffenheit auf, verfügen über solide Wandstrukturen und weisen ausgeprägte mechanische Signaturen wie Auswerferstiftvertiefungen auf, die bei 3D-gedruckten Objekten völlig fehlen.
Im Allgemeinen nein. Das Haupthindernis ist der Kapitalaufwand für die Konstruktion, CNC-Bearbeitung und Politur der kundenspezifischen Stahl- oder Aluminiumwerkzeuge, der Zehntausende von Dollar kosten kann. Für die Prototypenfertigung in kleinen Stückzahlen, in der Regel weniger als tausend Einheiten, sind Verfahren wie 3D-Druck oder Urethanguss viel kostengünstiger. Sobald die Produktionsmengen jedoch in die Zehntausende gehen, amortisieren sich die anfänglichen Werkzeugkosten auf die große Anzahl der Einheiten, was sie zur kosteneffizientesten verfügbaren Methode macht.
Die Wandstärke bestimmt die Abkühlgeschwindigkeit des geschmolzenen Polymers im Werkzeug. Wenn ein Teil ungleichmäßige Wandstärken aufweist, kühlen und schrumpfen die dickeren Abschnitte viel langsamer als die dünneren Abschnitte. Diese unterschiedliche Abkühlung erzeugt interne mechanische Spannungen, die zu starken Verformungen, Einfallstellen oder strukturellen Hohlräumen führen. Die Aufrechterhaltung einer gleichmäßigen Wandstärke ist die wichtigste Designregel für die Gewährleistung von Dimensionsstabilität und optischer Perfektion.
Je nach Anwendung können Ingenieure aus Tausenden hochspezialisierten Thermoplasten auswählen. Zu den gängigen Standardharzen gehören Polypropylen und ABS, die aufgrund ihrer Schlagfestigkeit häufig für Konsumgüter- und Elektronikgehäuse verwendet werden. Für anspruchsvolle technische Anwendungen werden Materialien wie Polycarbonat, mit Glasfasern gemischtes Nylon und TPU verwendet, um extreme Zugfestigkeit, thermische Beständigkeit und flexible Umspritzmöglichkeiten zu bieten.


