Email: admin@yeeshine-tech.com Tel: +86-13712868936

- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-20 Herkunft:Powered


Alltägliche Kunststoffprodukte sind auf einen meisterhaft gefertigten Metallblock angewiesen, um entstehen zu können. Von lebensrettenden medizinischen Spritzen bis hin zu langlebigen Haushaltskomponenten beginnen diese Gegenstände ihren Lebenszyklus in einem hochentwickelten Hohlraum. Kunststoffspritzguss bleibt der Goldstandard für die Massenproduktion hochwertiger, wiederholbarer Teile. Der Erfolg dieses gesamten Herstellungsprozesses hängt jedoch vollständig von der Präzision und Haltbarkeit des Werkzeugs selbst ab.
Der Aufbau dieser Tools erfordert enorme Vorabinvestitionen. Ein schlecht konstruierter Block führt unweigerlich zu schwerwiegenden Produktfehlern, längeren Produktionsverzögerungen und der Verschwendung finanzieller Ressourcen. Daher ist es für Produktdesigner und Beschaffungsmanager von entscheidender Bedeutung, die komplizierten Herstellungsschritte zu verstehen. Dieser Leitfaden führt Sie durch den genauen Prozess der Werkzeugerstellung. Wir decken alles von den ersten Phasen des digitalen Engineerings über fortgeschrittene Bearbeitungstechniken bis hin zur endgültigen Validierung ab.
Die Werkzeugindustrie erlebt derzeit einen massiven Wandel, der durch Automatisierung und fortschrittliche Metallurgie vorangetrieben wird. Das direkte Lasersintern von Metallen hat das Wärmemanagement in der Fertigung revolutioniert. Ingenieure sind nicht mehr auf geradlinig gebohrte Wasserkanäle beschränkt. Stattdessen umschließen konforme Kühlleitungen nahtlos komplexe Teilegeometrien. Dieser Technologiesprung verkürzt die Zykluszeiten drastisch und verbessert die Maßhaltigkeit.
Darüber hinaus ist künstliche Intelligenz mittlerweile stark in Strömungssimulationssoftware integriert. Durch die Vorhersage von Scherspannungen und potenziellen Fehlerstellen in der digitalen Umgebung können Werkzeughersteller Anschnittpositionen mit beispielloser Genauigkeit optimieren. Diese Fortschritte machen die Vorabentwicklungsphase wichtiger und effektiver als je zuvor.
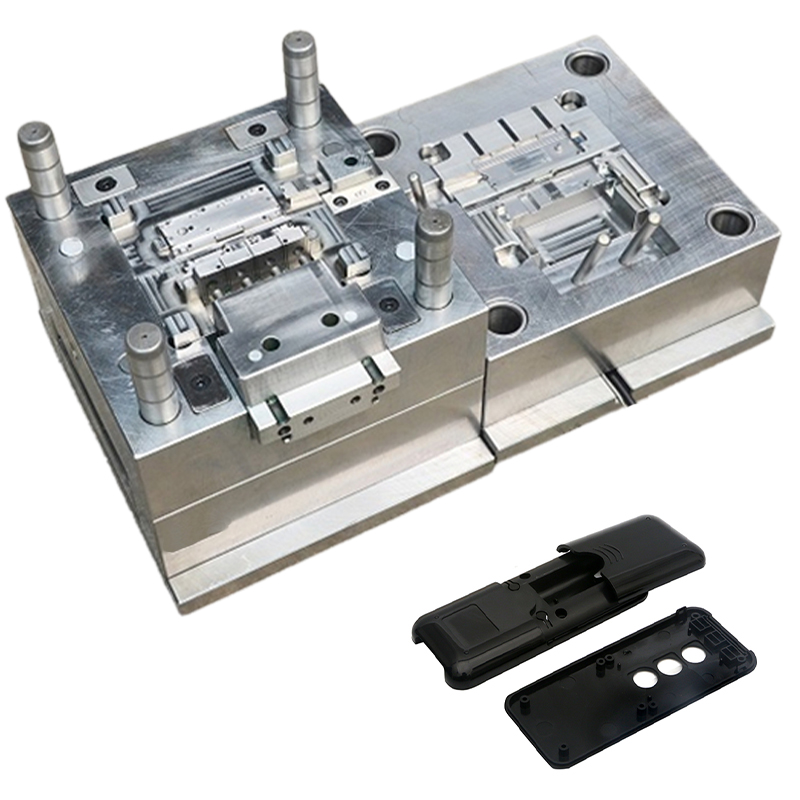
Bevor man sich mit den Bearbeitungsschritten befasst, ist es wichtig, die grundlegende Werkzeugarchitektur zu verstehen. Eine Form ist nicht nur ein Hohlblock. Es handelt sich vielmehr um ein hochkomplexes mechanisches System, das extremen Innendrücken und schnellen Temperaturschwankungen standhalten soll.
Eine Baugruppe besteht aus zwei Haupthälften. Die A-Seite, oft auch Kavität genannt, bleibt stationär und ist an der Einspritzseite der Formmaschine befestigt. Im Gegensatz dazu ist die B-Seite, der sogenannte Kern, an der beweglichen Aufspannplatte befestigt. Beim Schließen der Maschine schließen sich diese beiden Hälften mit enormer Schließkraft zusammen. Dadurch entsteht der präzise Negativraum, der die physische Form des endgültigen Kunststoffteils bildet. Typischerweise bestimmt der Hohlraum die äußere kosmetische Oberfläche, während der Kern die innere verborgene Struktur bildet.
Geschmolzener Kunststoff teleportiert sich nicht einfach in den Hohlraum. Der Transport erfolgt über ein hochentwickeltes Liefernetzwerk. Der Kunststoff tritt durch die Angussbuchse ein, bewegt sich entlang der Schienen und passiert einen einschränkenden Anschnitt, bevor er das Teil füllt. Abhängig von den Projektanforderungen verwenden Ingenieure entweder Standard-Kaltkanäle oder fortschrittliche Heißkanalsysteme, um den Materialfluss zu optimieren und Abfall zu reduzieren.
Während des Formprozesses nimmt der Übergang des Kunststoffs von der geschmolzenen Flüssigkeit in den festen Zustand den größten Teil der Zykluszeit ein. Um diese Phase zu beschleunigen, werden interne Kühlkanäle sorgfältig geplant. Durch diese komplizierten Kanäle wird Wasser oder ein spezielles Kühlmittel gepumpt, um dem Metall Wärme zu entziehen. Das richtige Wärmemanagement verhindert den Verzug von Teilen, reduziert innere Spannungen und maximiert die Produktionseffizienz.
Die physische Konstruktion wird vollständig von der ihr vorangehenden digitalen Technik diktiert. Eine überstürzte Konstruktionsphase führt unweigerlich zu katastrophalen Werkzeugausfällen oder einer inakzeptablen Teilequalität in der Produktion.
Der erste Schritt bei der Konstruktion von Spritzgussformen ist die Durchführung einer umfassenden Herstellbarkeitsanalyse. Ingenieure bewerten das 3D-CAD-Modell sorgfältig, um sicherzustellen, dass es tatsächlich geformt werden kann. Dabei wird auf eine gleichmäßige Wandstärke geachtet, um Einfallstellen vorzubeugen. Sie fügen auch geeignete Formschrägen hinzu, damit das Teil reibungslos ausgeworfen werden kann. Ein entscheidender Teil dieser Phase ist die Identifizierung von Hinterschneidungen, die komplexe mechanische Aktionen wie Schieber oder Heber erfordern.
Nach der ersten Überprüfung verlässt sich die moderne Technik stark auf Simulationssoftware, um vorherzusagen, wie sich geschmolzene Polymere im Hohlraum verhalten werden. Die Strömungsanalyse simuliert den Injektionsprozess. Es ermöglicht Designern, die Fließfront des Kunststoffs zu visualisieren, Füllzeiten vorherzusagen und potenzielle Probleme wie Lufteinschlüsse oder Bindenähte zu identifizieren. Durch die Anpassung der Anschnittpositionen und Kühllinienlayouts in der digitalen Umgebung entfällt für Ingenieure die Notwendigkeit späterer kostspieliger physischer Nacharbeiten.
Das für die Basis- und Kerneinsätze gewählte Material bestimmt die Langlebigkeit, den Wartungsaufwand und die Vorlaufkosten. Ingenieure wählen spezifische, kundenspezifische Formenwerkzeugmaterialien basierend auf dem geplanten Produktionsvolumen und der Abrasivität des verwendeten Kunststoffharzes aus.
Bei Großserien ist Stahl der unbestrittene Industriestandard. Allerdings ist nicht jeder Stahl gleich. Die Wahl hängt ganz vom erwarteten Lebenszyklus und der Art des eingespritzten Kunststoffs ab, beispielsweise ABS, PC, PP oder POM.
| Eigenschaften | der Materialqualität , | geschätzte Lebensdauer der Form, | beste Anwendungsszenarien |
|---|---|---|---|
| P20 / 718H | Vorgehärteter Stahl, hervorragende Bearbeitbarkeit, gutes Preis-Leistungs-Verhältnis. | 300.000 – 500.000 Schüsse | Mittelgroße Konsumgüter, Haushaltsprodukte, Gehäuse. |
| NAK80 | Vorgehärteter Premiumstahl, hervorragende Polierfähigkeit, hohe Stabilität. | 500.000 – 800.000 Schüsse | Klare Teile, hochglänzende kosmetische Oberflächen, Präzisionselektronik. |
| S136 / H13 | Vollständig gehärteter Edelstahl/Werkzeugstahl. Hohe Verschleiß- und Korrosionsbeständigkeit. | Über 1.000.000 Schüsse | Medizinische Geräte, optische Komponenten, abrasive glasgefüllte Harze. |
| Aluminium 7075 | Weiches Metall, extrem schnelle Bearbeitung, hervorragende Wärmeleitfähigkeit. | Unter 10.000 Schüsse | Rapid Prototyping, Bridge-Tooling, Tests in kleinen Stückzahlen. |
In bestimmten technischen Szenarien fällt es bestimmten Bereichen des Kerns schwer, mit der gleichen Geschwindigkeit abzukühlen wie der Rest des Blocks. Um diese thermischen Hotspots zu bekämpfen, verwenden Designer Berylliumkupferlegierungen. Kupfer leitet die Wärme viel schneller vom Kunststoff ab als Standardstahl, sorgt so für eine gleichmäßige Kühlung und verhindert örtliche Verformungen der Teile.
Sobald der Entwurf fertiggestellt und die Rohstahlblöcke beschafft sind, beginnt die physische Fertigung. Die schwere Arbeit bei der Werkzeugherstellung wird von fortschrittlichen Fräsmaschinen übernommen. Sie verwandeln einen massiven Metallblock in ein äußerst detailliertes Wunderwerk der Ingenieurskunst.
Die fortschrittliche CNC-Formbearbeitung nutzt vorprogrammierte Software, um die Bewegung rotierender Schneidwerkzeuge zu steuern. Wenn der Maschinist den Rohstahl auf das Bett einer mehrachsigen Mühle spannt, fräst die Maschine die erforderlichen präzisen geometrischen Formen aus. Diese automatisierten Systeme können komplexe Winkel erreichen und tiefe Taschen mit absoluter Präzision bearbeiten und dabei kontinuierlich arbeiten, um enge Fristen einzuhalten.
Der Mahlprozess ist in verschiedene Betriebsphasen unterteilt. Die Schruppphase erzeugt ein aggressives Geräusch in der Werkstatt, wenn große Schneidwerkzeuge in das Metall eintauchen. Dadurch wird der Großteil des Rohmaterials schnellstmöglich entfernt. Sobald die Rohform festgelegt ist, wechselt die Maschine für die Endbearbeitung automatisch zu kleineren Spezialwerkzeugen. Die Endbearbeitung erfordert äußerst präzise, langsame Durchgänge, um die endgültigen Abmessungen zu erreichen und eine glatte Oberfläche für die Polierbank zu hinterlassen.
In der Welt der Massenfertigung gibt es absolut keinen Raum für Fehler. Wenn die beiden Hälften nicht perfekt zusammenschließen, sickert unter hohem Druck geschmolzener Kunststoff in die mikroskopisch kleinen Lücken. Dies führt zu einem inakzeptablen Fehler, der als Flash bezeichnet wird. Daher sind fortschrittliche Fräsgeräte so kalibriert, dass sie Toleranzen von nur 5 Mikrometern einhalten. Dieses extreme Maß an Präzision stellt sicher, dass mechanische Absperrungen korrekt funktionieren und bewegliche Komponenten ohne Reibung gleiten.
Während das Fräsen unglaublich effizient ist, weisen physische Rotationsfräser inhärente geometrische Einschränkungen auf. Ein rundes Drückwerkzeug kann keine perfekt scharfen Innenecken schneiden. Auch extrem tiefe, schmale Strukturrippen lassen sich problemlos bearbeiten. Hier kommen unkonventionelle Bearbeitungsmethoden ins Spiel.
Anstatt Metall mit physikalischer Kraft zu schneiden, werden beim Erodierformenbau kontrollierte elektrische Funken eingesetzt, um den Stahl zu erodieren. Eine kundenspezifische Elektrode wird in die exakt umgekehrte Form des gewünschten Merkmals bearbeitet. Die Elektrode wird langsam in Richtung des Stahlblocks abgesenkt, während sie in ein Bad aus dielektrischer Flüssigkeit eingetaucht ist. Wenn die Elektrode mikroskopisch nahe kommt, bilden sich gewaltige elektrische Entladungen über den Spalt. Dadurch wird der Stahl Partikel für Partikel verdampft, ohne ihn jemals physisch zu berühren.
Dieses Verfahren wird für Merkmale eingesetzt, die physikalisch nicht zu fräsen sind. Dazu gehören scharfe Innenecken, tiefe Strukturrippen, komplizierte Firmenlogos und ultradünne Wandabschnitte. Da Elektroerosion keine physikalische Schnittbelastung auf den Stahl ausübt, eignet es sich auch ideal für die Bearbeitung sehr empfindlicher Merkmale, die einen zerbrechlichen Schaftfräser beschädigen könnten.
Nachdem die schweren Maschinen verstummt sind, müssen die bearbeiteten Stahlkomponenten sorgfältig nachbearbeitet werden. Diese Montage wird von hochqualifizierten, erfahrenen Werkzeugmachern durchgeführt.
Die Oberfläche der Kavität bestimmt direkt das Aussehen des endgültigen Kunststoffteils. Werkzeugmacher folgen den branchenüblichen Oberflächenbehandlungen. Ein erstklassiges Finish erfordert eine gründliche Handpolitur mit Diamantschleifmitteln, um eine makellose, optisch klare Spiegeloberfläche zu erzielen. Umgekehrt hinterlässt eine matte Oberfläche eine rauere Oberfläche, die sich für interne Strukturteile eignet, bei denen die Ästhetik keine Priorität hat.
Viele Verbraucherprodukte erfordern spezielle taktile Texturen, wie zum Beispiel eine Ledernarbung auf dem Armaturenbrett eines Autos oder ein sandgestrahlter Griff eines Haushaltsgeräts. Diese Texturen werden direkt auf die Hohlraumwände aufgetragen. Dies wird typischerweise durch chemisches Fotoätzen erreicht, bei dem ein Säureschutzmittel aufgetragen wird und Säure verwendet wird, um bestimmte Muster in den Stahl zu zerfressen. Darüber hinaus entwickelt sich die mehrachsige Lasertexturierung zu einer hochpräzisen Alternative für komplexe geometrische Muster.
Der Aufbau einer Baugruppe ist nicht mit dem Zusammenbau von Möbelstücken zu vergleichen; es erfordert eine handwerkliche Note. Werkzeugbauer passen Kern, Hohlraum, Heber, Schieber und Auswerferplatten sorgfältig an. Sie verwenden eine traditionelle Technik namens Bläuen, bei der eine dünne Schicht blauen Farbstoffs auf die Trennlinie aufgetragen wird. Anschließend wird der Block in einer Tuschierpresse verschlossen. Alle Bereiche, in denen der blaue Farbstoff nicht gleichmäßig übertragen wird, weisen auf mikroskopisch kleine erhabene Stellen im Stahl hin. Der Werkzeugmacher muss diese Stellen manuell schleifen und entsteinen, um eine perfekte, gratfreie Abdichtung zu gewährleisten.
Ein neu zusammengebauter Block wird niemals direkt an eine Massenproduktionsanlage geliefert. Zunächst muss es einer strengen Testphase unterzogen werden, um die Konstruktions-, Bearbeitungs- und Montagearbeiten zu validieren.
Der T1-Test ist der kritische Moment, wenn das fertige Werkzeug zum ersten Mal in eine Formmaschine geladen wird. Ingenieure etablieren einen wissenschaftlichen Formprozess, indem sie Einspritzgeschwindigkeiten, Zylindertemperaturen und Nachdrücke sorgfältig anpassen. Geschmolzener Kunststoff wird eingespritzt und die ersten physischen Teile fallen aus der Maschine.
Diese ersten Teile sind selten von Anfang an perfekt. Qualitätskontrollingenieure unterziehen diese Proben strengen messtechnischen Prüfungen mit Koordinatenmessgeräten. Sie überprüfen die Maßhaltigkeit anhand der ursprünglichen CAD-Daten. Darüber hinaus werden die Teile unter hellem Licht visuell auf kosmetische Mängel wie Einfallstellen, Verzug oder Schleifspuren überprüft.
Basierend auf den Inspektionsdaten wird der Block normalerweise für geringfügige Änderungen in die Werkstatt zurückgebracht. Dieser Optimierungsprozess kann das Polieren eines Entformungswinkels umfassen, um eine Schleifspur zu beheben, eine leichte Verbreiterung eines Angusses, um den Materialfluss zu verbessern, oder die Anpassung einer Kühlleitung, um Verzug zu beseitigen. Anschließend wird die Baugruppe erneut getestet. Dieser iterative Prozess wird fortgesetzt, bis das Ergebnis hundertprozentig den dimensionalen und ästhetischen Anforderungen des Kunden entspricht.
Der Entwurfs-, Bearbeitungs- und Validierungsprozess ist äußerst technisch und kapitalintensiv. Die Auswahl des richtigen Fertigungspartners ist wohl die wichtigste Entscheidung im Lebenszyklus Ihrer Produktentwicklung.
Priorisieren Sie bei der Bewertung von Herstellern Unternehmen, die über solide interne Fähigkeiten verfügen. Interne Werkzeuge sorgen für eine nahtlose Echtzeitkommunikation zwischen den Teilekonstrukteuren, den Maschinisten und den Spritzgusstechnikern. Es garantiert auch, dass Wartungs- oder Reparaturarbeiten während der Produktionslebensdauer sofort durchgeführt werden können, ohne dass ein riesiger Stahlblock rund um den Globus transportiert werden muss.
Ein zuverlässiger Partner sollte über modernste Mehrachsmühlen und Präzisionserodieranlagen verfügen. Das Vorhandensein fortschrittlicher Messlabore ist ein starker Indikator dafür, dass sich der Hersteller auf objektive, harte Daten und nicht auf Vermutungen verlässt.
Die Wahl eines engagierten Herstellers wie Yeeshine Tech bietet eine optimierte End-to-End-Lösung. Durch die Integration von fachmännischer Herstellbarkeitsanalyse, Präzisionsstahlbearbeitung und wissenschaftlicher Validierung unter einem Dach werden Produktionsrisiken erheblich gemindert. Unabhängig davon, ob Sie maßgeschneiderte Haushaltsprodukte oder komplexe Industriekomponenten entwickeln, stellt dieser umfassende Ansatz sicher, dass Ihre Investition optimale Zykluszeiten, minimale Fehlerraten und eine äußerst profitable Produktionslebensdauer erzielt.
Der Bau eines Hochleistungs-Produktionswerkzeugs ist ein hochkomplexes Unterfangen, das fortschrittliche Ingenieurskunst, Spitzentechnologie und handwerkliches Können perfekt vereint. Auch wenn die finanziellen Vorabkosten und der Zeitaufwand unbestreitbar erheblich sind, ist ein perfekt ausgeführter Block ein unschätzbarer Vorteil. Es zahlt sich um ein Vielfaches aus, indem es die Fertigungseffizienz garantiert, Materialverschwendung minimiert und eine gleichbleibende Produktqualität über Millionen von Zyklen hinweg sicherstellt. Wenn Sie bereit sind, Ihr Produkt zum Leben zu erwecken, erkunden Sie noch heute die maßgeschneiderten Lösungen von Yeeshine Tech, fordern Sie eine umfassende Analyse an und sichern Sie sich ein präzises Angebot für Ihr bevorstehendes Projekt.
Die Kosten variieren je nach mechanischer Komplexität erheblich. Einfache Konfigurationen aus Aluminium mit einer Kavität, die für die Kleinserienproduktion gedacht sind, kosten etwa dreitausend Dollar. Umgekehrt können hochkomplexe Konfigurationen aus gehärtetem Stahl mit mehreren Hohlräumen, die für Millionen von Zyklen ausgelegt sind, leicht einhunderttausend Dollar übersteigen. Letztendlich hängt der Endpreis vollständig von der Komplexität des Teils, der gewählten Stahlsorte und der Anzahl der Hohlräume ab.
Die typische Vorlaufzeit liegt zwischen vier und acht Wochen. Dieser Zeitrahmen schwankt je nach Komplexität des digitalen Designs und den erforderlichen spezifischen Bearbeitungsprozessen. Bei sehr komplizierten Geometrien, die umfangreiche Erodierarbeiten oder komplexe mechanische Schiebermechanismen erfordern, dauert die Fertigstellung naturgemäß länger.
Die Lebensdauer wird nach den Klassifizierungen der Society of the Plastics Industry kategorisiert. Eine Premium-Konfiguration aus gehärtetem Werkzeugstahl wie S136 ist für die Produktion extrem hoher Stückzahlen konzipiert und hält zuverlässig über eine Million Schüsse durch. Im Gegensatz dazu kann es sein, dass ein Prototypenaufbau aus Aluminium nur einige tausend Zyklen übersteht, bevor er spürbare Verschleißerscheinungen zeigt.
Ja, aber Modifikationen unterliegen strengen physischen Einschränkungen. Es gilt als sicher, dass Stahl maschinell bearbeitet werden kann, wodurch die Kunststoffstärke des Endteils effektiv erhöht wird. Das Hinzufügen von Metall zum Entfernen von Kunststoff von einem Teil ist jedoch unglaublich schwierig, kostspielig und erfordert spezielles Mikroschweißen. Diese Einschränkung verdeutlicht genau, warum eine Vorabanalyse der Herstellbarkeit absolut entscheidend ist.
Beim Fräsen werden physische Rotationsfräser verwendet, um Metall schnell und präzise zu entfernen, was es ideal für die Formung des Großteils der Geometrie macht. Bei der Erosion werden kontrollierte elektrische Funken eingesetzt, um Metall ohne physischen Kontakt wegzubrennen. Erosion ist unbedingt erforderlich, um komplizierte Details, tiefe Rippen und scharfe Innenecken zu erzeugen, die mit physischen Fräsern einfach nicht zu erreichen sind. Beide Verfahren sind für den modernen Werkzeugbau unverzichtbar.
Durch ein Kaltkanalsystem kann der Kunststoff in den Angusskanälen abkühlen und zusammen mit dem fertigen Teil ausgeworfen werden, wodurch überschüssiges Abfallmaterial entsteht, das recycelt werden muss. Ein Heißkanalsystem verwendet intern beheizte Verteiler, um den Kunststoff bis zum Anschnitt der Kavität geschmolzen zu halten. Während Heißkanäle höhere Vorabinvestitionen erfordern, vermeiden sie den Abfall des Kanals und verkürzen die Zykluszeiten bei der Produktion großer Stückzahlen erheblich.
Regelmäßige Wartung ist entscheidend für die Langlebigkeit. Zur vorbeugenden Wartung gehört das regelmäßige Reinigen der Trennfugen, um Kunststoffrückstände zu entfernen, das Schmieren beweglicher Komponenten wie Auswerferstifte und Schieber sowie das Spülen der Kühlkanäle, um Mineralablagerungen zu verhindern. Nach einem Produktionslauf sollte der Stahl mit einem Rostschutzspray beschichtet werden, bevor er in einer klimatisierten Umgebung gelagert wird.


