Email: admin@yeeshine-tech.com Tel: +86-13712868936

- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-26 Herkunft:Powered


Wussten Sie, dass die Auswahl des falschen Werkswerkzeugs ein Projektbudget völlig ruinieren kann? Viele Ingenieure und Beschaffungsmanager haben Schwierigkeiten, den genauen Herstellungsprozess anzugeben, der für ihre Teile erforderlich ist. Dieser Fehltritt führt häufig zu beeinträchtigten Toleranzen, Ausschussmaterial und stark verzögerten Zeitplänen. Um sich in dieser komplexen Landschaft zurechtzufinden, ist das Verständnis der unterschiedlichen Betriebsmechanismen verschiedener Gerätetypen von entscheidender Bedeutung. In diesem technischen Leitfaden werden wir verschiedene Maschinenkonfigurationen aufschlüsseln und Ihnen dabei helfen, die ideale Konfiguration für Ihren nächsten Produktionslauf zu finden.
Im Kern stellt Computer Numerical Control eine transformative Fertigungsmethode dar, bei der vorprogrammierte Software die präzisen Bewegungen von Fabrikwerkzeugen vorgibt. Der Arbeitsablauf beginnt mit einem 3D-Computer-Aided-Design-Modell. Dieser digitale Entwurf wird anschließend mithilfe von Computer-Aided Manufacturing-Software in Maschinencode, typischerweise G-Code, übersetzt. Dieser Code fungiert als Gehirn der Operation. Es steuert die exakte Spindeldrehzahl, den Vorschub und die komplexe Koordination der Linear- und Rotationsachsen.
Der historische Wandel von manuellen Abläufen zu automatisierten Systemen hat die modernen Produktionshallen völlig revolutioniert. Die manuelle Fertigung hing stark von der körperlichen Geschicklichkeit eines Maschinisten ab. Diese Abhängigkeit führte natürlich zu menschlichem Versagen und zu Engpässen bei den Produktionsraten. Im Gegensatz dazu bieten automatisierte Systeme eine unübertroffene Wiederholgenauigkeit. Sie arbeiten mit rasender Geschwindigkeit und konstanter Genauigkeit und erhöhen gleichzeitig die Sicherheit am Arbeitsplatz erheblich, indem sie den Bediener von aktiven Schneidzonen fernhalten.
Für Produktentwickler und Beschaffungsmanager, die Supply-Chain-Strategien finalisieren, ist das Verständnis dieser zugrunde liegenden Technologie von entscheidender Bedeutung. Wenn Sie die genauen Fähigkeiten verschiedener Maschinen kennen, können Sie effektiv mit Dienstleistern kommunizieren. Es trägt dazu bei, Designs hinsichtlich der Herstellbarkeit zu optimieren und sichert letztendlich die höchste Kapitalrendite für kundenspezifische Teile.
Wenn man sich mit der subtraktiven Fertigung beschäftigt, wird einem schnell klar, dass das Akronym ein bemerkenswert breites Spektrum an Geräten abdeckt. Um fundierte Beschaffungsentscheidungen treffen zu können, ist es wichtig, die mechanischen Nuancen und idealen Anwendungen für jede Variante zu verstehen.
Als eines der am weitesten verbreiteten subtraktiven Verfahren im Industriesektor dient das CNC-Fräsen als absolutes Rückgrat moderner Maschinenwerkstätten. Stellen Sie sich einen massiven Aluminiumblock vor, der fest an einem starren Gusseisenbett befestigt ist. Darüber rotiert ein mehrschneidiger Schaftfräser mit 12.000 U/min und schneidet dabei systematisch Material ab, um ein fertiges Teil freizulegen. Standardfräser arbeiten entlang dreier linearer Achsen, sodass das Werkzeug nach links und rechts, vorwärts und rückwärts sowie nach oben und unten bewegt werden kann.
Diese äußerst vielseitigen Zentren sind die erste Wahl für die Bearbeitung von Schlitzen, Gewindelöchern, tiefen Taschen und komplexen 3D-Konturen in starren Materialien. Sie sind unverzichtbar für Rapid Prototyping, Spritzgusswerkzeuge und die Herstellung kundenspezifischer Halterungen oder Elektronikgehäuse mit Standardtoleranzen um ±0,01 mm.
Beim wird im Vergleich zum Fräsen ein umgekehrtes kinematisches Prinzip angewendet, CNC-Drehen bei dem das Rohmaterial in einem Spannfutter befestigt und mit hoher Geschwindigkeit gedreht wird. Anschließend wird ein stationäres Schneidwerkzeug in das sich drehende Werkstück eingeführt, um Material abzutrennen. Dieses kontinuierliche Rotationsschneiden ist für die Spanabfuhr bemerkenswert effizient.
Drehen ist nach wie vor die präziseste Methode zur Herstellung zylindrischer Profile, symmetrischer Komponenten und komplizierter Innengewinde. Zu den üblichen Anwendungen gehört die Herstellung von Antriebswellen, kundenspezifischen Buchsen, Verbindungselementen für die Luft- und Raumfahrt und Hydraulikanschlüssen. Darüber hinaus verfügen moderne Drehzentren häufig über angetriebene Werkzeuge. Dies gibt ihnen die Möglichkeit, grundlegende Fräsvorgänge auszuführen, ohne dass der Bediener das Teil auf eine sekundäre Maschine übertragen muss.
Oberfräsen funktionieren ähnlich wie Fräszentren und sind speziell für das Schneiden durch weichere Substrate wie Holz, hochdichte Schaumstoffe, Kunststoffe und Verbundplatten optimiert. Typischerweise zeichnen sie sich durch ein weitläufiges Portal-Design aus. Dies bietet einen deutlich größeren Arbeitsbereich im Vergleich zu herkömmlichen Metallschneidegeräten.
Da Oberfräsen außergewöhnlich hohe Spindelgeschwindigkeiten nutzen, können sie schnell Profile für großformatige Plattenarbeiten, kundenspezifische Schränke, architektonische Beschilderungen und Thermoformformen herstellen. Sie tauschen jedoch bewusst strukturelle Starrheit gegen Geschwindigkeit ein. Dies bedeutet, dass ihnen das robuste Gerüst fehlt, das zum Schneiden dichter Metalle wie Stahl oder Titan ohne starke Werkzeugablenkung erforderlich ist.
Plasmaschneider wurden ausschließlich zum Trennen von elektrisch leitfähigen Metallen wie Kohlenstoffstahl, rostfreien Varianten, Aluminium und Messing entwickelt und sind absolute Arbeitstiere in der Schwerindustrie. Das System treibt einen Hochgeschwindigkeitsstrahl ionisierten Gases durch eine verengte Düse. Dadurch entstehen örtlich Temperaturen von über 20.000 Grad Celsius, die das Metall sofort verflüssigen. Gleichzeitig löst ein Druckluftstoß die geschmolzene Schlacke aus der Schnittfuge.
Diese Technik wird im Hochbau, im Schiffbau und bei der Automobilreparatur wegen ihrer Fähigkeit, dicke Stahlplatten schnell und kostengünstig zu durchtrennen, stark genutzt. Allerdings werden damit nicht die feinsten Kantentoleranzen erreicht, die durch Fräsen oder Laserbearbeitung erreichbar sind.
Mithilfe eines hochfokussierten, computergesteuerten Lichtstrahls schmelzen, verbrennen oder verdampfen Laserschneider das Zielmaterial mit höchster Präzision. Die Branche setzt vor allem auf zwei Varianten. CO2-Laser eignen sich hervorragend für die Bearbeitung organischer Materialien und Acryl. Faserlaser sind äußerst effizient beim Durchtrennen von Blechen.
Die Laserbearbeitung garantiert eine außergewöhnliche Maßhaltigkeit und sorgt für saubere, gratfreie Kanten bei praktisch keinem Materialabfall. Da der Schneidmechanismus völlig berührungslos ist, ist das Risiko einer mechanischen Verformung an zerbrechlichen oder hauchdünnen Bauteilen vollständig ausgeschlossen.
Wenn Ingenieure außergewöhnlich harte Legierungen spezifizieren, die herkömmliche Hartmetallwerkzeuge einfach nicht durchdringen können, bietet die elektrische Entladungsbearbeitung die ultimative Lösung. Bei diesem Verfahren werden kontrollierte elektrische Funken eingesetzt, um das Material auf mikroskopischer Ebene zu erodieren.
Da bei diesem Verfahren absolut keine physikalische Schnittkraft auf das Bauteil ausgeübt wird, ist es im Luft- und Raumfahrtbereich und bei der Herstellung komplexer, fragiler Spritzgussformkavitäten unersetzlich.
Wasserstrahlsysteme nutzen einen unter Druck stehenden Wasserstrahl, der häufig 60.000 PSI übersteigt und mit zerkleinertem Granat-Schleifmittel injiziert wird. Dadurch werden die molekularen Bindungen fast aller Materialien auf der Erde zerstört, einschließlich gepanzertem Stahl, ballistischem Glas, Granit und Hochleistungskeramik.
Der herausragende Vorteil der Wasserstrahlbearbeitung ist ihr Kaltschneiden. Es entsteht keine Wärmeeinflusszone, was garantiert, dass die strukturelle Integrität, die Härte und die metallurgischen Eigenschaften des Rohmaterials völlig ungestört bleiben. Daher wird es häufig zur Verarbeitung temperaturempfindlicher Legierungen in der Luft- und Raumfahrtindustrie eingesetzt.
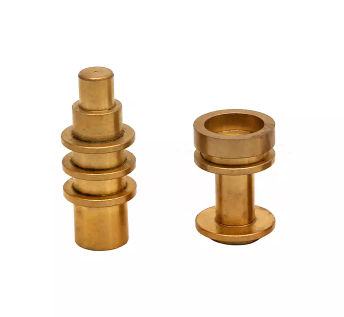
Da moderne technische Anforderungen die Grenzen der räumlichen Gestaltung immer weiter verschieben, greifen herkömmliche 3-Achsen-Kinematiken gelegentlich zurück. Hier kommen fortschrittliche Präzisionstechnologien ins Spiel, um diese Lücke zu schließen und die Produktion zu rationalisieren.
Während sich eine herkömmliche Fräsmaschine linear entlang der X-, Y- und Z-Ebene bewegt, verfügt ein 5-Achsen-CNC -Bearbeitungszentrum über zwei zusätzliche Rotationsachsen. Diese ausgefeilte Artikulation ermöglicht es dem Schneidwerkzeug, sich aus praktisch jedem Vektor dem Werkstück zu nähern.
Die betrieblichen Vorteile hier in der Werkstatt sind enorm. Durch Manövrieren um das Teil herum können komplexe Bauteile in einem einzigen, kontinuierlichen Arbeitsgang an fünf verschiedenen Seiten bearbeitet werden. Diese „Done-in-One“-Philosophie eliminiert die zunehmenden Toleranzfehler, die damit verbunden sind, dass ein Bediener das Teil manuell löst, neu positioniert und neu anzeigt. Es ist der verbindliche Standard für das Schnitzen komplexer organischer Geometrien wie Turbinenräder, künstliche Knochenimplantate und aerodynamische Halterungen für die Luft- und Raumfahrt.
Im krassen Gegensatz zu massiven Industriemühlen konzentriert sich die Mikro-CNC-Bearbeitung auf die Herstellung verschwindend kleiner, hochpräziser Komponenten mit im Mikrometerbereich gemessenen Merkmalen. In diesen unberührten Umgebungen ist es üblich, das deutliche, hohe Jammern einer Spezialspindel zu hören, die sich mit 100.000 U/min dreht. Hier können Schneidwerkzeuge einen Durchmesser von nur 0,01 Millimetern haben.
Diese Technologie ist das Lebenselixier von Branchen, in denen Miniaturisierung absolut nicht verhandelbar ist. Bei der Herstellung lebensrettender medizinischer Geräte, mikroskopisch kleiner chirurgischer Effektoren und ultrafeiner Glasfaseranschlüsse wird stark auf das Unternehmen zurückgegriffen.
Das von Ihnen ausgewählte spezifische Substrat verändert die erforderliche Maschinenarchitektur, Werkzeuggeometrie und Betriebsparameter drastisch.
Eine anspruchsvolle Metallbearbeitung erfordert eine enorme strukturelle Stabilität. Aus massiven Eisenblöcken gegossene Maschinenbetten sind notwendig, um die heftigen Vibrationen zu absorbieren, die entstehen, wenn Spindeln mit hohem Drehmoment Hartmetallfräser durch dichte Atomgitter zwingen. Beispielsweise erfordert die Verarbeitung von AL6061-T6 im Vergleich zu härteren Legierungen andere Vorschübe und Geschwindigkeiten.
Der Übergang zu technischen Kunststoffen wie PEEK, Delrin, ABS und Polycarbonat bringt völlig andere Herstellungshürden mit sich. Kunststoffe haben deutlich niedrigere Schmelzpunkte als ihre metallischen Gegenstücke. Wenn ein Bediener die Spindeldrehzahl zu hoch oder die Vorschubgeschwindigkeit zu langsam einstellt, schmilzt der Kunststoff durch die entstehende Reibung sofort. Dadurch werden die Spannuten des Schneidwerkzeugs verklebt und das Bauteil dauerhaft verzogen. Maschinisten müssen ihre Parameter sorgfältig kalibrieren und dabei messerscharfe, hochglanzpolierte Werkzeuge verwenden, die für eine schnelle Spanabfuhr ausgelegt sind.
Die globale Fertigungslandschaft erlebt derzeit einen massiven Wandel, der durch die Volatilität der Lieferkette und die Forderung nach schneller Iteration verursacht wird. Jüngste Branchenanalysen verdeutlichen den steigenden Bedarf an Produktionskapazitäten mit hohem Mix und geringen Stückzahlen. Anstatt sich auf massive Überseelieferungen einer einzelnen Komponente zu verlassen, bevorzugen moderne Beschaffungsteams lokalisierte, hochgradig anpassungsfähige Fertigungszentren.
Um dieser Nachfrage gerecht zu werden, integrieren Gerätehersteller in großem Umfang künstliche Intelligenz und Sensorarrays direkt in die Maschinenspindel. Diese intelligenten Systeme überwachen Vibrationen und Wärmeausdehnung in Echtzeit und kompensieren automatisch den Werkzeugverschleiß, bevor ein Teil aus der Toleranz fällt. Darüber hinaus ermöglicht die nahtlose Integration von automatisierten Palettenwechslern und Roboterladearmen modernen Werkstätten eine Produktion im „Lights-Out“-Verfahren, bei der komplexe Luft- und Raumfahrt- und Medizinteile rund um die Uhr ohne direkte menschliche Aufsicht gefertigt werden. Diese Mischung aus Software-Intelligenz und mechanischer Stabilität verkürzt die Durchlaufzeiten in der gesamten Branche drastisch.
Die Auswahl der geeigneten Produktionsausrüstung ist eine wichtige strategische Entscheidung. Es wirkt sich direkt auf die Gesamtrendite Ihres Projekts, den Produktionszeitplan und die Qualität des Endprodukts aus. Wenn Sie Fertigungsdienstleistungen auslagern, sorgt die Abstimmung Ihrer Teilespezifikationen mit den richtigen Maschinen für optimale Effizienz und eliminiert unnötige Gemeinkosten.
Die physikalische Form und geometrische Komplexität Ihres Bauteils bestimmen die erforderliche Maschinenkinematik. Wenn Ihr Entwurf hauptsächlich zylindrische oder konzentrische Elemente wie kundenspezifische Schrauben, Antriebswellen oder Hydraulikflansche enthält, bieten Drehzentren die effizienteste Lösung. Wenn Ihr Design hingegen mehrseitige prismatische Geometrien, tiefe Hinterschnitte oder geschwungene organische Konturen umfasst, werden standardmäßige 3-Achsen-Geräte Probleme haben. In diesen Szenarien ist ein mehrachsiges Bearbeitungszentrum erforderlich, um auf alle erforderlichen Oberflächen zugreifen zu können, ohne dass eine kostspielige manuelle Neupositionierung erforderlich ist.
Die Fertigungsgenauigkeit variiert stark je nach Maschinensteifigkeit, thermischer Stabilität und der Qualität der Steuerungssysteme. Handelsübliche Halterungen ermöglichen im Allgemeinen geringere Toleranzen, die bei Fräsen oder Oberfräsen der Einstiegsklasse leicht zu erreichen sind. Kritische Anwendungen im medizinischen und optischen Bereich erfordern jedoch oft extrem enge Toleranzen, die gelegentlich ±0,001 Millimeter erreichen. Um dieses Maß an Genauigkeit zu erreichen, sind hochstabile Bearbeitungszentren erforderlich, die mit linearen Glasmaßstäben und aktiver Wärmekompensationssoftware ausgestattet sind.
Ihr geplantes Produktionsvolumen bestimmt, ob Sie schnelle Rüstzeiten oder schnelle Zykluszeiten priorisieren sollten. Für kundenspezifische Prototypen oder einmalige Vorrichtungen in kleinen Stückzahlen sind Standard-3-Achsen-Fräsmaschinen aufgrund ihrer einfacheren Programmier- und Werkstückhalteanforderungen äußerst kosteneffektiv. Wenn die Produktion jedoch in die Zehntausende geht, bestimmt die Optimierung der Zykluszeit die Rentabilität. Großserien erfordern automatisierte Lösungen, wie z. B. Langdrehmaschinen mit kontinuierlichen Stangenladern, die die Zykluszeiten auf wenige Sekunden pro Teil verkürzen können.
Die Kostenbewertung geht weit über die Rohstoffrechnung hinaus. Das endgültige Angebot eines Fertigungspartners wird stark von den Maschinenstundensätzen, der Programmierkomplexität und dem Wertverlust des Schneidwerkzeugs beeinflusst. Fortschrittliche Ausrüstung ist mit hohen Kapitalkosten verbunden und erfordert hochqualifizierte Programmierer. Folglich sind ihre Stundensätze wesentlich höher. Sie sollten diese erweiterten Prozesse nur dann angeben, wenn die Teilegeometrie dies unbedingt erfordert oder wenn die Konsolidierung mehrerer manueller Einstellungen in einem einzigen automatisierten Lauf zu einer finanziellen Nettoeinsparung führt.
| Teileeigenschaft | Primäranforderung | Empfohlener Maschinentyp | Typische Industrieanwendung |
|---|---|---|---|
| Symmetrisch / Zylindrisch | Hohe Konzentrizität, Gewindeschneiden | Drehmaschine / Drehzentrum | Automobilwellen, Befestigungselemente |
| Prismatisch / Flach | Schlitze, Löcher, einfache 3D-Profile | 3-Achsen-Fräse | Gehäuse für Unterhaltungselektronik |
| Komplex / Vielseitig | Präzision in einer Aufspannung, Hinterschnitte | 5-Achsen-Fräsmaschine | Luft- und Raumfahrtlaufräder, medizinische Gelenke |
| Mikroskopische Merkmale | Extrem enge Toleranzen | Mikrobearbeitungszentrum | Medizinische Mikroimplantate, Optik |
| Ultraharte Metalle | Schneiden ohne mechanische Kraft | Draht-/Senkerodieren | Spritzgussformen, Luftfahrtlegierungen |
| Blattmaterialien | Schnelles 2D-Profilschneiden | Laser / Plasma / Wasserstrahl | Architekturplatten, HVAC-Teile |
Die Welt der automatisierten Bearbeitung bietet bemerkenswert vielfältige Fertigungslösungen, die von einfachen Holzfräsen bis hin zu hochentwickelten Mehrachsenzentren mit Genauigkeiten im Mikrometerbereich reichen. Wenn Sie die besonderen mechanischen Vorteile jedes Systems verstehen, stellen Sie sicher, dass Sie die richtige Technologie für Ihr spezifisches Material, Ihre geometrische Komplexität und Ihre Budgetanforderungen auswählen. Der endgültige Erfolg hängt jedoch von viel mehr als nur der Ausrüstung ab. Es hängt stark vom erfahrenen Fachwissen der Maschinisten und Ingenieure ab, die den Prozess orchestrieren.
Hören Sie auf zu raten, welches spezifische Setup Ihr Projekt erfordert. Durch die Zusammenarbeit mit einem engagierten Fertigungsexperten können Sie sich maßgeschneiderte Designanalysen und erstklassige Dienstleistungen sichern, die perfekt auf Ihre Produktionsziele zugeschnitten sind. Egal, ob Sie schnelles 3-Achsen-Prototyping aus Aluminium oder komplexe 5-Achsen-Titan-Luft- und Raumfahrtkomponenten benötigen, besuchen Sie Yeeshine Technology noch heute, um Ihre Lieferkette zu rationalisieren und Ihre komplexesten Designs mit kompromissloser Präzision zum Leben zu erwecken.
Der grundlegende Unterschied liegt in der Kinematik des Schneidvorgangs. Beim Fräsen bleibt das Werkstück fest auf einem stationären oder schwenkbaren Tisch befestigt, während ein Mehrschneidewerkzeug mit hoher Geschwindigkeit rotiert, um Material abzutragen. Dieses Verfahren ist ideal für flache, prismatische oder blockartige Teile. Umgekehrt wird beim Drehen das Rohmaterial in einem Spannfutter gehalten und mit hoher Geschwindigkeit gedreht, während ein stationäres Einschneidewerkzeug in das Material eingeführt wird, um es zu formen. Das Drehen wird ausschließlich zur Herstellung zylindrischer, achsensymmetrischer Bauteile eingesetzt.
Sie sollten sich für die Mehrachsentechnologie entscheiden, wenn Ihr Bauteildesign hochkomplexe, organische Geometrien aufweist, auf die aus einer einzigen linearen Richtung nicht zugegriffen werden kann. Es ist auch die richtige Wahl, wenn Ihr Teil eine Bearbeitung auf vier oder fünf verschiedenen Seiten erfordert. Bei der Verwendung herkömmlicher 3-Achsen-Geräte für solche Teile muss der Bediener das Teil mehrmals manuell lösen, drehen und wieder einspannen. Dadurch besteht ein erhebliches Risiko von Ausrichtungsfehlern. Durch das Upgrade entfallen diese manuellen Eingriffe, wodurch eine überragende räumliche Genauigkeit gewährleistet und die Gesamtdurchlaufzeiten erheblich verkürzt werden.
Ja, moderne Fertigungstechnologien können nahezu jede Metalllegierung verarbeiten, allerdings muss der konkrete Maschinentyp sorgfältig auf die Materialeigenschaften abgestimmt werden. Standardfräser und Drehmaschinen verarbeiten problemlos Aluminium, Messing und Weichstähle. Wenn jedoch technische Anforderungen ultraharte Superlegierungen wie Inconel, gehärtete Werkzeugstähle oder Titan für die Luft- und Raumfahrt erfordern, können sich herkömmliche Schneidwerkzeuge zu schnell verschlechtern. In diesen Fällen werden nicht-traditionelle Methoden wie elektrische Entladung oder abrasives Wasserstrahlschneiden eingesetzt. Dies ermöglicht es Herstellern, die härtesten Metalle der Welt zu schneiden, ohne dass es zu thermischen Schäden oder mechanischer Belastung kommt.
Die 3-Achsen-Fräsmaschine bleibt das absolute Arbeitspferd der globalen Fertigungsindustrie. Seine Verbreitung ist auf seine außergewöhnliche Vielseitigkeit, die unkomplizierten Programmieranforderungen und die allgemeine Kosteneffizienz zurückzuführen. Eine standardmäßige 3-Achsen-Fräsmaschine kann die überwiegende Mehrheit der standardmäßigen mechanischen Halterungen, elektronischen Gehäuse, Motorkomponenten und Werkzeugvorrichtungen, die in der Automobil- und Konsumgüterbranche benötigt werden, erfolgreich herstellen. Obwohl ihr die fortschrittlichen Fähigkeiten von Hybridmaschinen fehlen, ist sie aufgrund ihrer Zuverlässigkeit der Grundpfeiler fast jeder modernen Maschinenwerkstatt.
Die Stundensätze variieren je nach Komplexität der Maschine und den örtlichen Arbeitskosten erheblich. Der Betrieb einer Standard-3-Achsen-Fräse kann zwischen 40 und 75 US-Dollar pro Stunde kosten. Im Gegensatz dazu können fortschrittliche 5-Achsen-Zentren oder spezialisierte Schweizer Drehmaschinen aufgrund der höheren Kapitalabschreibung und des Bedarfs an hochqualifizierten Programmierern zwischen 85 und weit über 150 US-Dollar pro Stunde kosten. Materialkosten, Werkzeugverschleiß und Rüstzeiten werden zusätzlich in Rechnung gestellt, weshalb die Optimierung Ihrer Konstruktion für eine möglichst einfache Maschine für die Budgetkontrolle von entscheidender Bedeutung ist.
Für Rapid Prototyping und Einsteiger wird allgemein ein Standard-3-Achsen-Vertikalbearbeitungszentrum empfohlen. Die Programmierlogik ist unkompliziert, die Werkzeugausstattung ist kostengünstig und die Werkstückspannung ist im Allgemeinen so einfach wie das Einspannen eines Blocks in einen Standard-Maschinenschraubstock. Es ermöglicht Ingenieuren, ein Konzept aus Aluminium oder Kunststoff schnell zu testen, bevor sie sich auf die teuren Aufbauten einlassen, die für mehrachsige oder großvolumige Produktionsanlagen erforderlich sind.


