Email: admin@yeeshine-tech.com Tel: +86-13712868936

- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-24 Herkunft:Powered


Die schnelle und kostengünstige Produktion hochwertiger, langlebiger Metallteile in großem Maßstab stellt moderne Hersteller vor große Herausforderungen. Ob es um die Belieferung des Automobilsektors mit starren Fahrwerkskomponenten oder die Montage empfindlicher Unterhaltungselektronik geht: Konstanz und Geschwindigkeit bleiben nicht verhandelbar. Wenn eine Lieferkette an einer einzigen Klammer ins Stocken gerät, können ganze Montagelinien zum Stillstand kommen, was Unternehmen Tausende von Dollar pro Minute kostet.
Diese Kaltumformtechnik erweist sich als die endgültige Lösung für solche Produktionsengpässe. Im Kern besteht der industrielle Prozess darin, flache Metallbleche mithilfe spezieller mechanischer oder hydraulischer Pressen und kundenspezifischer Werkzeuge in spezifische, dreidimensionale Formen umzuwandeln. Durch den Einsatz dieser Technologie können Werksleiter und Beschaffungsteams enge Toleranzen erreichen, Rohstoffverschwendung reduzieren und die Produktion auf Millionen von Einheiten mit statistisch zuverlässiger Wiederholbarkeit skalieren.
Um den Wert dieser Fertigungslösung vollständig zu erfassen, muss man ihre mechanische Natur definieren. Im Gegensatz zum Gießen oder Schmieden, bei dem Legierungen in einen geschmolzenen oder biegsamen Zustand erhitzt werden müssen, handelt es sich hierbei um ein Kaltumformverfahren. Es verändert die Geometrie von Blechen bei Raumtemperatur. Der Vorgang beruht auf enormer kinetischer Energie und Druck, die durch Hochleistungspressen ausgeübt werden, um das Material in seine endgültige Konfiguration zu schneiden, zu biegen und zu strecken.
Dieses Verfahren stellt ein hochspezialisiertes Standbein im Gesamtfeld der Blechumformung dar . Während diese breitere Kategorie Techniken wie Abkanten, Laserschneiden und Innenhochdruckumformen umfasst, unterscheidet sich die Stanzmethode dadurch, dass sie auf spezielle Hartwerkzeuge und Hochgeschwindigkeitszyklen angewiesen ist. Anstatt dass ein Laser langsam ein zweidimensionales Profil brennt, kann eine Presse in Sekundenbruchteilen gleichzeitig komplexe dreidimensionale Topografien scheren und formen.
Betrachtet man die aktuellen Fertigungstrends, so erlebt die Branche einen massiven Wandel, der durch den Boom bei Elektrofahrzeugen und die fortschrittliche Luft- und Raumfahrttechnik vorangetrieben wird. Die Volatilität in der Lieferkette hat viele Erstausrüster dazu veranlasst, ihre Lieferantenbasis zu konsolidieren und integrierte Stanzpartner zu bevorzugen, die robuste Sekundärbetriebe anbieten. Marktanalysen deuten auf eine steigende Nachfrage nach der Verarbeitung von Leichtmetalllegierungen wie AL5052-Aluminium und ultrahochfesten Stählen hin. Daher werden in modernen Presswerken zunehmend servoangetriebene Pressen eingesetzt, die mit Sensoren ausgestattet sind, die mit dem Internet verbunden sind. Diese Weiterentwicklung ermöglicht es Bedienern, Mikrofrakturen und Materialfluss in Echtzeit zu überwachen. Es spiegelt einen breiteren Trend der Branche hin zu einer intelligenten, datengesteuerten Fertigung wider, anstatt sich ausschließlich auf rohe mechanische Gewalt zu verlassen.
Die Vielseitigkeit der Ausrüstung ermöglicht es Ingenieuren, je nach den mechanischen Anforderungen des Endbauteils ein breites Spektrum an Metallen zu verwenden.
| Materialtyp | Hauptmerkmale | Häufige Anwendungen |
|---|---|---|
| Kohlenstoffstahl | Hohe Zugfestigkeit, äußerst kostengünstig und gut formbar. | Automobilbauteile, Gerätegehäuse, Industriehalterungen. |
| Edelstahl | Ausgezeichnete Korrosionsbeständigkeit, langlebig und ästhetisch ansprechend ohne Beschichtung. | Medizinische Instrumente, Geräte für die Lebensmittelverarbeitung, Verbindungselemente für die Luft- und Raumfahrt. |
| Aluminium | Leicht, hohes Verhältnis von Festigkeit zu Gewicht, von Natur aus nicht magnetisch. | Luft- und Raumfahrtkomponenten, elektronische Gehäuse, Batterieplatten für Elektrofahrzeuge. |
| Kupfer und Messing | Hervorragende elektrische und thermische Leitfähigkeit, hochformbar. | Elektrische Steckverbinder, Leadframes, Sanitärkomponenten. |
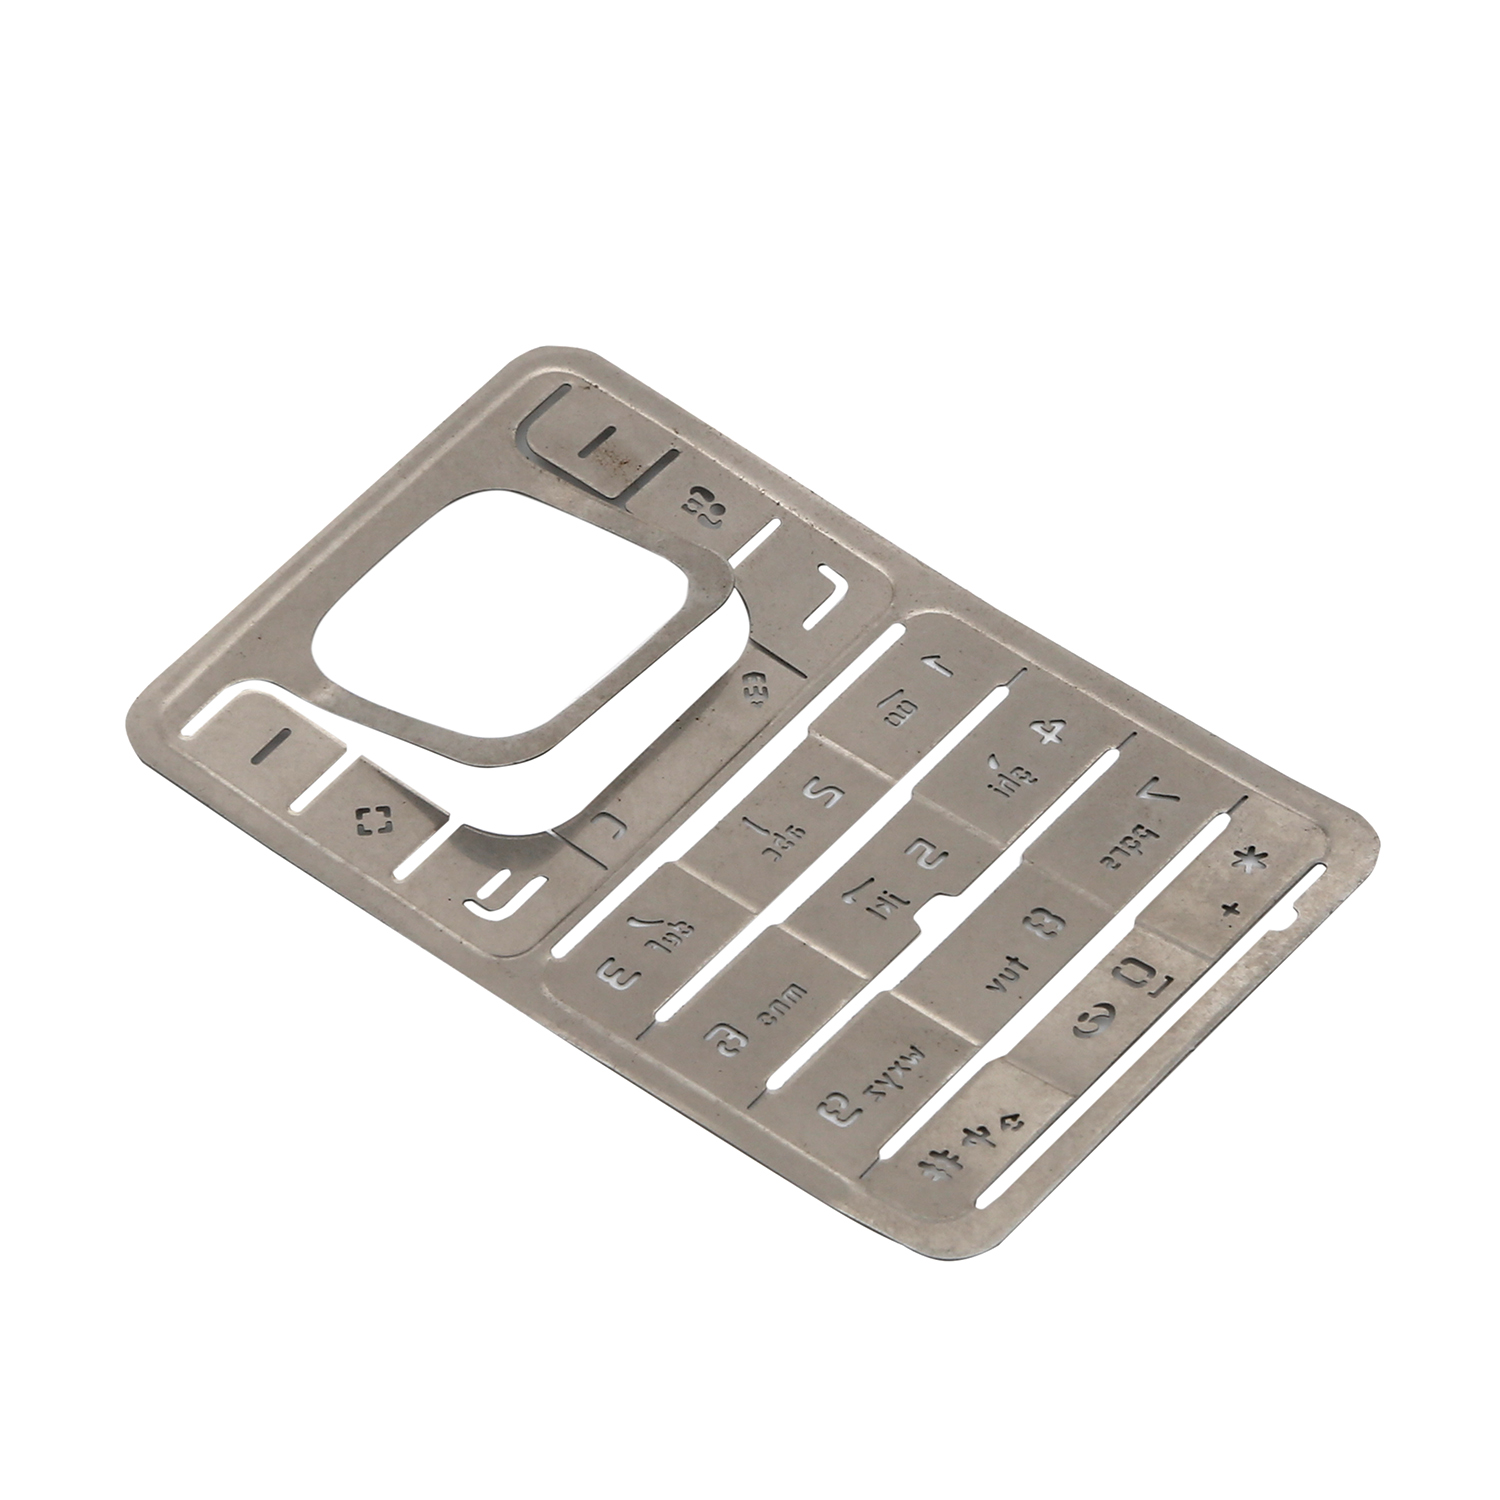
Das Verständnis des technischen Arbeitsablaufs ist für Beschaffungsmanager, die ihre Lieferkette optimieren möchten, von entscheidender Bedeutung. Das Vorgehen ist sehr systematisch. Stellen Sie sich vor, ein 10-Tonnen-Coil aus SECC-Stahl wird einer Presse zugeführt, die mit 800 Hüben pro Minute arbeitet. Die schiere kinetische Energie erfordert eine sorgfältige Planung, bevor mit der physischen Fertigung begonnen wird.
Die Grundlage jedes erfolgreichen Projekts liegt in der virtuellen Umgebung. Ingenieure nutzen fortschrittliche Software für computergestütztes Design und computergestützte Fertigung, um präzise dreidimensionale Modelle des gewünschten Teils zu erstellen. In dieser Phase erfolgt eine kritische Design-for-Manufacturability-Analyse. Mithilfe der Finite-Elemente-Analyse simulieren Ingenieure den Umformprozess, um genau vorherzusagen, wie das Metall fließen wird. Dadurch können sie die Rückfederung berücksichtigen, also die natürliche Tendenz des Metalls, nach dem Biegen in seine ursprüngliche Form zurückzukehren. Eine ordnungsgemäße Simulation verhindert katastrophale Materialausfälle wie Risse oder übermäßige Ausdünnung.
Sobald die virtuelle Simulation perfektioniert ist, muss der physische Entwurf erstellt werden. Da diese Werkzeuge extremem Druck und Millionen sich wiederholender Zyklen standhalten müssen, werden sie typischerweise aus gehärtetem Werkzeugstahl wie SKD11 oder Wolframkarbid gefertigt. Die Herstellung dieser Ausrüstung umfasst eine hochpräzise maschinelle Bearbeitung mit computergestützter numerischer Steuerung und eine Drahterosionsbearbeitung. Die in dieser Phase erreichte mikroskopische Genauigkeit bestimmt direkt die Toleranz jeder einzelnen Komponente, die schließlich vom Fließband läuft.
Wenn das Werkzeug montiert und die Metallspule in die Maschine eingeführt wird, finden mehrere unterschiedliche mechanische Vorgänge statt. Diese passieren oft gleichzeitig oder in schneller Folge an verschiedenen Stationen.
Da die Fertigungsanforderungen hinsichtlich Volumen, Größe und Geometrie stark variieren, hat die Branche spezielle Methoden entwickelt. Die Auswahl der richtigen Methode ist ein Balanceakt zwischen anfänglicher Kapitalinvestition und langfristiger Produktionseffizienz.
Dies ist der unbestrittene Industriestandard für hochvolumige, komplexe Komponenten. Ein kontinuierlicher Metallstreifen wird durch eine einzelne Matrize geführt, die mehrere aufeinanderfolgende Stationen enthält. Im Takt der Presse bewegt sich das Metallband präzise von einer Station zur nächsten. Jede Station führt einen bestimmten Vorgang durch und baut nach und nach die endgültige Form auf. Das Teil bleibt an der Basisleiste befestigt, bis es von der Endstation abgetrennt wird. Mit Hunderten von Hüben pro Minute ist diese Methode bei großen Produktionsläufen außergewöhnlich schnell und kostengünstig.
Im Gegensatz zum kontinuierlichen Vorschub des Folgeverfahrens wird das Transferprägen für größere Teile oder Komponenten verwendet, die tiefe Merkmale erfordern, die ein fortlaufendes Metallband brechen würden. Dabei wird bereits in der ersten Station der Rohling vollständig vom Metallbund getrennt. Mechanische Transportsysteme wie Roboterarme oder Transferschienen befördern das Einzelteil dann physisch von einer Station zur nächsten. Dies bietet eine größere Flexibilität bei der Teileausrichtung und ist ideal für komplexe Geometrien wie Automobilrahmen.
Wenn ein Teil einen tiefen Hohlraum erfordert, reicht das Standardbiegen nicht aus. Tiefziehstanzen erfolgt, wenn die Tiefe des geformten Teils seinen Durchmesser überschreitet. Anstatt das Metall einfach zu falten, drückt ein Stempel einen flachen Rohling in einen tiefen Hohlraum der Matrize. Dadurch wird das Material gedehnt und in eine nahtlose Körbchenform gezogen. In der Praxis handelt es sich genau um den Prozess, der zur Herstellung von Gegenständen verwendet wird, die von Aluminium-Getränkedosen bis hin zu Autoölwannen reichen und eine spezielle Schmierung erfordern, um zu verhindern, dass das Metall unter extremer Spannung reißt.
Für Anwendungen, die höchste Präzision, absolute Ebenheit und perfekt glatte Kanten erfordern, ist das Feinschneiden die optimale Wahl. Standardmäßiges Stanzen hinterlässt oft eine raue, gebrochene Kante, die als Matrizenbruch bezeichnet wird. Beim Feinstanzen kommt eine spezielle Dreifachpresse zum Einsatz, die einen Prallring anwendet, um das Material festzuklemmen, bevor der Stempel es abschneidet. Dieser Hochdruck-Extrusionsprozess verhindert, dass das Metall bricht, was zu einer spiegelglatten Kante führt, die häufig ein Nachschleifen oder Bearbeiten überflüssig macht.
Im Bereich der Metallumformung liefert die Presse die rohe Gewalt, aber die Werkzeuge liefern die Intelligenz. Bevor ein einzelner Rohling geschnitten wird, muss eine individuelle Stanzform sorgfältig konstruiert und bearbeitet werden. Seine Qualität und Langlebigkeit sind die wichtigsten Faktoren für den endgültigen Erfolg eines Projekts.
Ein professionelles Werkzeug ist eine komplexe Anordnung präzisionsgefertigter Komponenten. Es umfasst den Matrizensatz, Stempel, die in das Metall eindringen, Matrizenblöcke, die den Stempel aufnehmen, Abstreifplatten, die das Metall beim Zurückziehen vom Stempel abziehen, und Führungsstifte, die eine perfekte mikroskopische Ausrichtung gewährleisten. Der Abstand zwischen den männlichen und weiblichen Komponenten muss auf den Mikrometer genau berechnet werden. Um beispielsweise eine enge Toleranz von plus oder minus 0,01 Millimetern zu erreichen, muss die Matrize perfekt auf die spezifische Dicke und Zugfestigkeit von Rohmaterialien wie Edelstahl SUS304 kalibriert werden.
Aus wirtschaftlicher Sicht können die Vorlaufkosten für die Konstruktion und Bearbeitung dieser kundenspezifischen Ausrüstung ein Reibungspunkt für die Beschaffungsteams sein. Dabei handelt es sich jedoch um feste, einmalige Kosten. Da die Pressen mit so hohen Geschwindigkeiten und minimalem manuellen Aufwand arbeiten, sinken die variablen Kosten pro Teil exponentiell. Wenn ein Bediener in einer einzigen Schicht 50.000 Einheiten auf einer 400-Tonnen-Presse betreibt, amortisieren sich die anfänglichen Werkzeuginvestitionen schnell. Dies führt zu einer unübertroffenen Kapitalrendite im Vergleich zu langsameren Herstellungsmethoden.
Um diese Investition zu schützen, führen professionelle Einrichtungen strenge vorbeugende Wartungsprogramme durch. Werkzeuge sind enormer Reibung, Hitze und Stößen ausgesetzt. Durch regelmäßige Sensorüberwachung in der Presse, spezielle Schmiersysteme und geplante Ausfallzeiten zum Schärfen von Stempeln kann eine gut gewartete Matrize aus hochwertigem Stahl zuverlässig Millionen identischer Teile produzieren, bevor eine umfassende Überholung erforderlich ist.
Die Auslagerung der Produktion an einen spezialisierten Präzisionsstanzdienst bietet erhebliche empirische Vorteile gegenüber dem Versuch, die komplexe Metallformung im eigenen Haus zu verwalten. Diese speziellen Einrichtungen bieten die Infrastruktur, Technologie und das technische Know-how, die zur Maximierung der Effizienz erforderlich sind.
Der wichtigste wirtschaftliche Vorteil ist die unbestreitbare Skalierbarkeit. Sobald das Werkzeug genehmigt und die Presse kalibriert ist, ist der Prozess hochgradig automatisiert. Ein einziger Bediener kann die Produktion von Tausenden Teilen pro Stunde überwachen. Diese drastische Reduzierung der Arbeitskosten in Kombination mit der hohen Produktionsgeschwindigkeit macht es zur finanziell rentabelsten Fertigungsmethode für großvolumige Rahmenaufträge.
In Branchen, in denen Abweichungen im Bruchteil eines Millimeters zu katastrophalen mechanischen Ausfällen führen können, ist Konsistenz von größter Bedeutung. Dedizierte Dienstleister nutzen starre Pressen mit einer Kapazität von 45 bis 800 Tonnen, hochwertige Werkzeuge und fortschrittliche Sensortechnologie, um eine strikte Dimensionsstabilität sicherzustellen. Statistische Prozesskontrolle wird üblicherweise zur Überwachung der Produktion in Echtzeit eingesetzt und gewährleistet, dass das einmillionste gestanzte Teil geometrisch identisch mit dem allerersten Prototyp ist.
Moderne Anlagen funktionieren als hochautomatisierte Umgebungen. Motorisierte Coil-Zuführvorrichtungen rollen das Rohmetall automatisch ab, richten es gerade aus und führen es in exakten Abständen der Presse zu. Die Pressen selbst können je nach Teilekomplexität mit Geschwindigkeiten von 50 bis über 1.500 Hüben pro Minute arbeiten. Dieser schnelle Durchsatz ermöglicht es Herstellern, unglaublich enge Lieferkettenfristen einzuhalten und flexibel auf Schwankungen der Marktnachfrage zu reagieren.
Rohstoffe sind oft für die größten laufenden Kosten bei der Metallherstellung verantwortlich. Erfahrene Ingenieure nutzen fortschrittliche Verschachtelungssoftware, um die Anordnung der Teile auf dem Metallband zu optimieren. Indem die Rohlinge so angeordnet werden, dass sie ineinandergreifen oder so eng wie möglich aneinander sitzen, können Hersteller die Menge des zurückbleibenden Restskeletts erheblich reduzieren. Dies senkt nicht nur die Beschaffungskosten, sondern steht durch die Minimierung von Industrieabfällen auch im Einklang mit den Nachhaltigkeitszielen des Unternehmens.
Die inhärente Vielseitigkeit, Geschwindigkeit und Präzision dieser Fertigungsmethode machen sie zu einem unverzichtbaren Prozess in einer Vielzahl globaler Branchen.
Die Auswahl eines Fertigungspartners ist eine wichtige strategische Entscheidung. Der niedrigste anfängliche Kurs entspricht nicht immer dem besten langfristigen Wert. Der richtige Anbieter fungiert als Erweiterung Ihres Engineering-Teams und nicht als reiner Transaktionsanbieter. Für Hersteller, die eine zuverlässige, qualitativ hochwertige Produktion anstreben, kann die Suche nach maßgeschneiderten Metallstanzlösungen von Experten sicherstellen, dass ihre komplexen Maßanforderungen mit Präzision, Effizienz und strikter Einhaltung von Industriestandards erfüllt werden.
Ein erstklassiger Partner bietet umfassende Unterstützung beim Design for Manufacturability, lange bevor ein einzelnes Stück Metall geschnitten wird. Sie sollten Ihre Teiledateien überprüfen, um potenzielle Formungsprobleme zu identifizieren, kleinere geometrische Änderungen vorschlagen, um die Werkzeugkosten zu senken, und die optimalen Materialqualitäten für Ihre spezifische Umgebungsanwendung empfehlen.
Priorisieren Sie Hersteller, die ihre Werkzeuge vollständig im eigenen Haus entwerfen, bearbeiten und warten. Unternehmen, die ihre Werkzeuge auslagern, haben oft mit längeren Vorlaufzeiten, Kommunikationsausfällen und großen Schwierigkeiten bei der schnellen Reparatur oder Änderung von Werkzeugen während der laufenden Produktion zu kämpfen. Eigene Werkzeug- und Formenbauer gewährleisten eine sofortige Fehlerbehebung und vollständige Verantwortlichkeit.
Ein objektiver Nachweis des Qualitätsmanagements ist nicht verhandelbar. Stellen Sie sicher, dass der Anbieter über relevante internationale Zertifizierungen verfügt, z. B. ISO 9001 für die allgemeine Fertigung oder IATF 16949 für Automobilanwendungen. Überprüfen Sie außerdem deren Messfähigkeiten. Eine moderne Anlage sollte Koordinatenmessgeräte und automatisierte optische Bildverarbeitungssysteme nutzen, um mikroskopische Toleranzen zu überprüfen.
Eine wirklich optimierte Lieferkette minimiert die Anzahl der beteiligten Anbieter. Bewerten Sie, ob der Anbieter umfassende Sekundäroperationen anbietet. Ein Partner, der in der Lage ist, Postforming-Prozesse wie Wärmebehandlung, Pulverbeschichtung, Galvanisierung oder automatisierte Montage durchzuführen, reduziert logistische Reibungsverluste. Dies senkt die Gesamtfrachtkosten und liefert eine vollständig fertiggestellte, einsatzbereite Komponente.
Die Herstellung langlebiger Teile mit hohen Toleranzen im großen Maßstab erfordert einen Herstellungsprozess, der Geschwindigkeit mit kompromissloser Präzision in Einklang bringt. Durch die Umwandlung flacher Metallbleche in komplexe Geometrien mithilfe fortschrittlicher Werkzeuge und Hochgeschwindigkeitspressen werden die Stückkosten bei Großserien deutlich gesenkt und gleichzeitig der Materialabfall minimiert.
Letztendlich hängt der Erfolg jedes Produktionslaufs von der Qualität der Matrize und der Fachkompetenz des Personals ab, das die Pressen bedient. Indem Hersteller potenzielle Partner gründlich auf ihre technische Unterstützung, ihre internen Werkzeugkapazitäten und ihre Qualitätskontrollstandards prüfen, können sie ihre Lieferkette schützen, strukturelle Integrität sicherstellen und ihr Geschäftsergebnis schützen. Sich die Zeit zu nehmen, sich an einen engagierten, professionellen Anbieter wie Yeeshine Tech zu wenden, ist der effektivste Schritt zu einer fehlerfreien, skalierbaren Komponentenfertigung. Ihre umfassende technische Unterstützung und fortschrittlichen Druckfunktionen sorgen dafür, dass Ihr Projekt reibungslos vom Prototyp zur Massenproduktion übergeht.
Fertigung ist ein weit gefasster Fertigungsbegriff, der das Schneiden, Biegen, Schweißen und Zusammenbauen von Metallstrukturen umfasst. Es eignet sich im Allgemeinen besser für Architekturarbeiten mit geringem Volumen, stark individualisierten oder großen Architekturaufträgen. Beim Stanzen hingegen handelt es sich um einen spezifischen Herstellungsprozess mit hohen Stückzahlen, bei dem spezielle Hartgesenke und schwere Pressen eingesetzt werden, um identische Teile mit minimalem manuellen Eingriff schnell zu formen.
Während das Stanzen oder Prototypenbauen in kleinen Auflagen mithilfe von Softtooling oder Laserschneiden technisch möglich ist, ist das Verfahren für große Stückzahlen wirtschaftlich optimiert. Aufgrund der erheblichen Vorabkosten, die mit der Entwicklung und Bearbeitung einer Matrize aus hartem Stahl verbunden sind, verlangen die meisten Hersteller Mindestbestellmengen in Tausenden oder Zehntausenden Teilen, um sicherzustellen, dass die amortisierten Kosten pro Einheit für den Käufer finanziell tragbar bleiben.
Die Lieferzeiten für die Werkzeugbestückung variieren je nach der geometrischen Komplexität des Teils und der spezifischen Art der erforderlichen Matrize erheblich. Im Allgemeinen dauert der gesamte Prozess der Entwicklung, Bearbeitung, Montage und Probeprüfung einer kundenspezifischen Matrize zwischen 4 und 12 Wochen. Hochpräzise Folgeverbundwerkzeuge mit Dutzenden komplizierter Formstationen fallen natürlich am längeren Ende dieses Spektrums.
Ja. Bei richtiger Konstruktion mit hochwertigem Werkzeugstahl und auf gut gewarteten Pressen können mit dem Prozess extrem enge Toleranzen erreicht werden, die oft bis zu plus oder minus 0,01 Millimeter betragen. Spezialverfahren wie das Feinschneiden sind speziell darauf ausgelegt, eine noch strengere Maßgenauigkeit einzuhalten und perfekt geschnittene Kanten zu erzeugen, die absolut kein Nachschleifen oder Nachbearbeiten erfordern.
Kohlenstoffstahl, Edelstahl, Aluminium und Kupferlegierungen dominieren den Markt. Die konkrete Wahl hängt vollständig von der erforderlichen Zugfestigkeit, elektrischen Leitfähigkeit und Korrosionsbeständigkeit des Endteils ab. Beispielsweise wird Aluminium im Bereich der Elektrofahrzeuge wegen seines geringen Gewichts sehr bevorzugt, während Berylliumkupfer der Standard für elektronische Steckverbinder ist.
Die Anlagen nutzen automatisierte Bildverarbeitungssysteme und integrierte Sensoren, um die Teileabmessungen in Echtzeit zu überwachen. Wenn ein Sensor einen Mikrobruch, einen Zuführfehler oder eine Abweichung außerhalb der akzeptierten Mikrometertoleranz erkennt, stoppt die Presse automatisch. Diese unmittelbare Rückkopplungsschleife verhindert die Produktion fehlerhafter Chargen und schützt die teuren Werkzeuge vor schweren Schäden.


