Email: admin@yeeshine-tech.com Tel: +86-13712868936

- Alles
- Produktname
- Schlüsselwörter
- Produktmodell
- Produktübersicht
- Produktbeschreibung
- Volltextsuche


Anzahl Durchsuchen:0 Autor:Site Editor veröffentlichen Zeit: 2026-10-23 Herkunft:Powered


In der modernen Hardwareentwicklung bestimmt die Geschwindigkeit die Marktbeherrschung. Wenn ein physisches Teil schnell auf den Prüfstand gebracht wird, ist eine sofortige Validierung möglich. Die Auswahl einer inkompatiblen Herstellungsmethode belastet jedoch das Budget und verzögert die Markteinführung. Stellen Sie sich vor, Sie müssten ein Schnappgehäuse testen, bevor Sie Zehntausende von Dollar für Stahlwerkzeuge ausgeben. Dieses genaue Szenario verdeutlicht, warum die Auswahl der richtigen physikalischen Modellierungstechnik sowohl den Projektzeitplan als auch das Endergebnis spart.
Dieser umfassende Leitfaden untersucht die verschiedenen heute verfügbaren Rapid-Manufacturing-Technologien. Durch das Verständnis der unterschiedlichen technischen Nuancen dieser Prozesse können Teams die genau richtige Lösung für individuelle Budgetbeschränkungen, Materialanforderungen und strenge Fristen ermitteln.
Um vollständig zu verstehen, wie der richtige Prozess für ein bestimmtes Hardwareprojekt ausgewählt wird, müssen Ingenieure zunächst die grundlegenden Fertigungskategorien verstehen. Jede Prototyping-Technologie fällt unter einen von drei Hauptfertigungsschirmen. Jedes verfolgt einen grundlegend anderen Ansatz, um eine digitale computergestützte Designdatei in ein greifbares Objekt umzuwandeln.
Aktuelle Branchenanalysen, die Hardware-Entwicklungstrends verfolgen, zeigen einen deutlichen Wandel in der Herangehensweise von Ingenieurteams an diese Technologien. Der globale Markt entfernt sich rasch davon, sich vom Konzept bis zur Produktion strikt auf eine einzige Methode zu verlassen. Stattdessen geht der vorherrschende Trend zu einer hybriden Fertigungsstrategie. Teams nutzen zunehmend additive Methoden zur schnellen iterativen Formfindung. Anschließend gehen sie schnell zu subtraktiven oder formativen Prozessen über, um eine strenge funktionale Validierung durchzuführen. Darüber hinaus sind Nachhaltigkeit und Materialeffizienz zu wichtigen treibenden Kräften geworden, die Hersteller dazu drängen, die Abfallreduzierung in allen Prototyping-Phasen zu optimieren. Dieser agile, prozessübergreifende Ansatz verkürzt die Markteinführungszeit drastisch und beugt Designfehlern in späten Phasen vor.
Bei der additiven Fertigung wird ein Bauteil hergestellt, indem das Material mikroskopisch schichtweise aufgetragen wird. Diese allgemein als 3D-Druck anerkannte Kategorie ist hinsichtlich der Materialverschwendung äußerst effizient. Da die Maschine das Material nur genau dort platziert, wo es das digitale Modell vorschreibt, können Ingenieure hochkomplexe Innengeometrien erzeugen. Merkmale wie Gitterstrukturen oder geschlossene konforme Kühlkanäle wären mit herkömmlichen Bearbeitungswerkzeugen physikalisch unmöglich zu bearbeiten.
Wie der Name schon sagt, funktioniert die subtraktive Fertigung genau umgekehrt. Der Prozess beginnt mit einem festen Block oder Knüppel Rohmaterial. Spezialisierte Schneidwerkzeuge, die durch numerische Computersteuerung gesteuert werden, schneiden das überschüssige Material systematisch ab, bis nur noch die endgültige Form übrig bleibt. Diese Technologie genießt im Maschinenbau einen hohen Stellenwert. Es bietet eine außergewöhnliche Maßgenauigkeit und ermöglicht das Fräsen von Teilen aus genau den gleichen massiven Metallen oder Kunststoffen, die für die Massenproduktion vorgesehen sind.
Bei der formgebenden Fertigung wird weder schichtweise aufgebaut noch Material abgetragen. Stattdessen werden flüssige oder biegsame Rohstoffe mithilfe einer vorgefertigten Form oder Matrize geformt. Das Material wird in den Formhohlraum gegossen oder eingespritzt und dort aushärten gelassen. In diese Kategorie fallen Verfahren wie Gießen und Schnellspritzgießen. Formative Methoden werden im Allgemeinen verwendet, wenn für ein Projekt mehrere identische Kopien eines Teils erforderlich sind. Der anfängliche Zeitaufwand für die Herstellung der Form zahlt sich durch drastisch schnellere Produktionszeiten pro Einheit aus.
Wenn die meisten Produktmanager den Begriff „Rapid Prototyping“ hören, denken sie sofort an additive Technologien. In den letzten zwei Jahrzehnten hat dieser Sektor die Produktentwicklung in der Frühphase revolutioniert, indem er beispiellose Geschwindigkeit und geometrische Flexibilität bietet. Die Untersuchung der Nuancen zeigt jedoch, dass nicht alle additiven Technologien die gleichen Ergebnisse liefern.
Die Stereolithographie ist eine der ältesten und gleichzeitig präzisesten verfügbaren additiven Technologien. Der Prozess nutzt einen UV-Laser, um flüssiges Photopolymerharz Schicht für Schicht sorgfältig auszuhärten. Nach dem Abziehen des Teils von der Bauplatte und dem Waschen in Isopropylalkohol ist das resultierende Modell für seine unglaublich glatte Oberflächenbeschaffenheit, hohe Detailgenauigkeit und enge Toleranzen bekannt.
Da die Schichten während des Aushärtungsprozesses chemisch verbunden werden, weisen diese Teile eine hohe Isotropie auf. Das bedeutet, dass ihre Festigkeit in alle Richtungen relativ gleichmäßig ist. Daher ist diese Methode die absolut beste Wahl für visuelle Modelle und ergonomische Tests. Es ist auch der Industriestandard für die Erstellung eines hochdetaillierten SLA-Prototyps , der später als Mastermuster in der formativen Fertigung verwendet wird.
Die Fused-Deposition-Modellierung ist die am weitesten verbreitete und kostengünstigste additive Methode. Bei diesem Drucker wird ein durchgehender Faden aus thermoplastischem Filament wie PLA oder ABS geschmolzen und durch eine beheizte Düse auf eine Bauplattform extrudiert.
Während diese Teile im Allgemeinen sichtbare Schichtlinien aufweisen und im Vergleich zu harzbasierten Methoden eine geringere Maßgenauigkeit aufweisen, ist das Verfahren unglaublich kostengünstig und schnell. Es ist die ideale Technologie für grundlegende Proof-of-Concept-Modelle und grobe Größenprüfungen. Iterationen im Frühstadium, bei denen die Ästhetik gegenüber der grundlegenden Formüberprüfung in den Hintergrund tritt, stützen sich stark auf diese Methode.
Beim selektiven Lasersintern wird ein Hochleistungslaser verwendet, um kleine Polymerpulverpartikel, typischerweise Nylon, zu einer festen Struktur zu verschmelzen. Der größte Vorteil besteht darin, dass das ungesinterte Pulver als natürliche Stützstruktur für das zu bauende Teil fungiert.
Diese einzigartige Eigenschaft macht abbrechbare oder lösbare Stützen überflüssig. Ingenieure können hochkomplexe, ineinandergreifende oder bewegliche Teile in einem einzigen Druckvorgang drucken. Auf diese Weise hergestellte Teile weisen eine hervorragende mechanische Haltbarkeit auf. Daher ist die Methode ideal für funktionale Prototypen, Schnappgehäuse und bewegliche Scharniere.
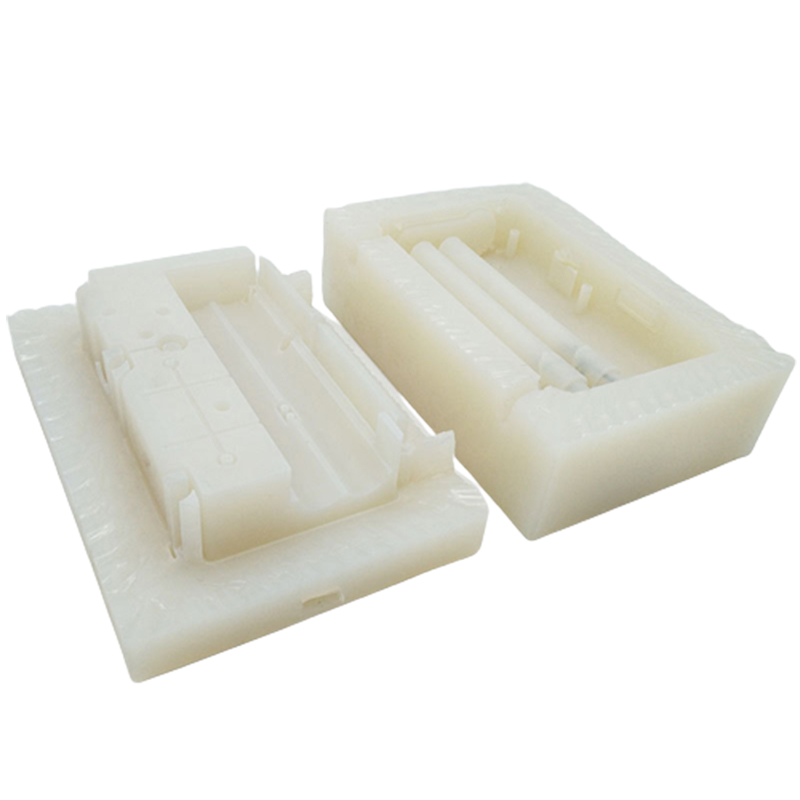
Während sich die additive Fertigung hinsichtlich Geschwindigkeit und Formfindung hervorragend eignet, ist sie bei strengen mechanischen, thermischen oder chemischen Tests oft unzureichend. Genau hier setzt die subtraktive Fertigung an, um diese Lücke zu schließen.
Mithilfe von Hochgeschwindigkeits-Fräs- und Drehzentren werden beim CNC-Prototyping Teile direkt aus massiven Materialblöcken geschnitten. Der Hauptgrund, warum Hardware-Teams diesen Weg gegenüber additiven Methoden wählen, ist die Materialtreue. Das Einrichten von Spannvorrichtungen und das Eingeben von Werkzeugversätzen nimmt etwas mehr Zeit in Anspruch. Es ermöglicht den Teams jedoch, Entwürfe mit genau dem Material zu testen, das für die Endproduktion vorgesehen ist. Ganz gleich, ob für ein Projekt luft- und raumfahrttaugliches Aluminium 6061, korrosionsbeständiger Edelstahl 316, leichtes Titan oder technische Kunststoffe wie Delrin und PEEK erforderlich sind, subtraktive Maschinen können es nahtlos bewältigen.
Insbesondere bietet die subtraktive Fertigung Vorteile, die additive Methoden einfach nicht bieten können. Es werden stets extrem enge Toleranzen erreicht, die routinemäßig ±0,01 mm bis ±0,05 mm erreichen. Diese Präzision sorgt dafür, dass komplexe Baugruppen perfekt zusammenpassen. Die mechanische Festigkeit eines bearbeiteten Teils ist höher, da der Rohbarren eine kontinuierliche innere Kornstruktur aufweist, die nicht durch Schichthaftungsschwächen beeinträchtigt ist. Daher bleibt es die definitive Wahl für Funktionstests, kundenspezifische Metallklammern und Teile, die präzise geschnittene Gewinde erfordern.
Im Produktentwicklungszyklus besteht eine deutliche Lücke zwischen der Notwendigkeit eines einzelnen Prototyps und der Notwendigkeit von zehntausend Produktionseinheiten. Wenn ein Projekt für den Beta-Start 10 bis 50 hochwertige Teile erfordert, kann die individuelle Bearbeitung dieser Teile das Budget sprengen. Umgekehrt kann es sein, dass beim Drucken nicht die erforderlichen ästhetischen oder materiellen Eigenschaften erzielt werden.
Die Lösung für diese Herausforderung bei der Produktion geringer Stückzahlen ist ein hocheffizienter formgebender Herstellungsprozess. Der Arbeitsablauf beginnt mit der Erstellung eines hochpräzisen Urmodells, typischerweise eines sorgfältig polierten Harzprototyps oder einer präzisionsgefertigten Komponente. Dieses Urmodell wird in einer Wanne aufgehängt und mit flüssigem Silikon umgossen. Sobald das Silikon ausgehärtet ist, entnehmen die Bediener vorsichtig die empfindliche Vorlage aus dem Block und hinterlassen eine perfekte Negativkavität. Diese Technik ist weithin als Silikonformguss bekannt.
Anschließend werden flüssige Polyurethanharze gemischt und in einer Vakuumkammer in die Form gegossen. Die Vakuumumgebung ist entscheidend. Es entfernt aktiv alle eingeschlossenen Luftblasen aus dem flüssigen Harz und stellt so sicher, dass das endgültige Gussteil dicht, strukturell einwandfrei und frei von Oberflächenfehlern ist. Dieses Vakuumgussverfahren reproduziert perfekt komplexe Texturen, spezifische Pantone-Farben und unterschiedliche Grade an Materialflexibilität. Es ist die ultimative Methode zur Herstellung von Betatesteinheiten, High-Fidelity-Marketingbeispielen und funktionalen Prototypen für Crowdfunding-Kampagnen.
Wenn das erforderliche Volumen die Lebensdauer einer weichen Form überschreitet, die typischerweise nach 20 bis 25 Güssen zerfällt, ist eine neue Strategie erforderlich. Wenn das Projekt noch nicht für den massiven Investitionsaufwand für Produktionsformen aus gehärtetem Stahl bereit ist, ist das schnelle Spritzgießen der logische nächste Schritt.
Dieses Verfahren nutzt genau die gleichen Prinzipien wie das herkömmliche Massenproduktions-Spritzgießen, legt jedoch den Schwerpunkt strikt auf Geschwindigkeit und Kostenreduzierung. Anstatt Formen aus teurem, schwer zerspanbarem P20- oder H13-Werkzeugstahl zu bearbeiten, werden Schnellformen typischerweise aus hochwertigen Aluminiumlegierungen wie Alumec 89 gefräst. Aluminium ist viel weicher und lässt sich schneller bearbeiten als Stahl. Diese Materialwahl reduziert sowohl die Werkzeugkosten als auch die Vorlaufzeit drastisch.
Während eine Aluminiumform Millionen von Spritzzyklen nicht standhalten kann, ist sie durchaus in der Lage, Hunderte oder sogar Tausende von Teilen herzustellen. Der Hauptvorteil besteht darin, dass Ingenieure tatsächlich thermoplastische Pellets in Produktionsqualität verwenden können. Dadurch wird sichergestellt, dass das Bauteil genau den gleichen thermischen und formtechnischen Belastungen ausgesetzt ist wie das Endprodukt. Es validiert das Design für die Massenfertigung und identifiziert potenzielle Einfallstellen oder Verzugsprobleme schon früh in der Konstruktionsphase.
Die Auswahl des optimalen Herstellungsverfahrens erfordert eine objektive Bewertung der mechanischen Anforderungen, der Maßhaltigkeit und des Produktionsvolumens. Ingenieurteams können sich nicht auf einen universellen Ansatz verlassen. Stattdessen müssen sie die mit jeder Technologie verbundenen empirischen Daten analysieren.
Um diesen Entscheidungsprozess zu erleichtern, werden in der folgenden Entscheidungsmatrix die Standardparameter für die gängigsten Fertigungstechnologien aufgeführt.
| Herstellungsverfahren | Hauptvorteil | Typische Toleranz | Ideales Volumen | Oberflächenqualität |
|---|---|---|---|---|
| CNC -Bearbeitung | Hohe Präzision und echte Materialien | ±0,01 mm bis ±0,05 mm | 1 - 50 Teile | Ausgezeichnet, bearbeitet oder poliert |
| SLA-Druck | Aufwendige Details und glatte Oberfläche | ±0,1 mm bis ±0,15 mm | 1 - 10 Teile | Sehr hohe, minimale Schichtlinien |
| FDM-Druck | Kostengünstige Geschwindigkeit | ±0,2 mm bis ±0,5 mm | 1 - 10 Teile | Mäßige, sichtbare Schichtlinien |
| SLS-Druck | Komplexe Geometrien ohne Stützen | ±0,1 mm bis ±0,3 mm | 1 - 20 Teile | Mäßig, leicht porös |
| Polyurethanguss | Ästhetik auf Produktionsniveau | ±0,15 mm bis ±0,3 mm | 10 - 50 Teile | Ausgezeichnet, repliziert das Mastermuster |
Beim Vergleich der subtraktiven mit der additiven Fertigung liegt das Hauptunterscheidungsmerkmal in den Materialeigenschaften und der strukturellen Integrität. Bei subtraktiven Methoden wird ein Teil aus einem massiven Block aus extrudiertem oder gegossenem Knüppelmaterial herausgeschnitten. Dadurch entstehen Teile mit isotropen Eigenschaften, bei denen die mechanische Festigkeit in alle Richtungen gleichmäßig ist. Ingenieure geben dies typischerweise an, wenn Komponenten strengen Funktionstests, Belastungsbewertungen oder Tests zur chemischen Beständigkeit unterzogen werden müssen.
Umgekehrt bauen additive Verfahren Teile Schicht für Schicht auf. Diese Beschaffenheit führt häufig zu anisotropen Eigenschaften, bei denen die vertikale Aufbaurichtung aufgrund von Haftungsbeschränkungen zwischen den Schichten strukturell schwächer ist. Im Gegensatz dazu zeichnet sich der additive Druck durch die Erstellung komplexer Innengeometrien aus, die mit Standardwerkzeugen physikalisch nicht zu bearbeiten sind.
Die Debatte zwischen diesen beiden Methoden dreht sich normalerweise um die Anforderungen an die Losgröße und die Oberflächenbeschaffenheit. Für ein einzelnes Proof-of-Concept-Modell ist der harzbasierte Druck äußerst effizient und erzeugt Teile mit außergewöhnlicher Auflösung. Wenn für ein Projekt jedoch 20 identische Einheiten für eine Fokusgruppe erforderlich sind, wird der Einzeldruck dieser Einheiten zeitaufwändig und teuer.
Hier ist formgebendes Casting die bessere Wahl. Durch die Verwendung eines einzigen hochauflösenden gedruckten Modells als Urmodell zum Aushärten einer weichen Form können Bediener schnell 15 bis 25 identische Teile herstellen. Die resultierenden Gussteile ahmen die exakte Textur des Urmodells nach und können farblich angepasst werden. Dies bietet eine Endproduktästhetik, die rohe gedruckte Teile ohne umfangreiche Nachbearbeitung nicht erreichen können.
Produktmanager und Hardware-Ingenieure müssen mehrere Variablen bewerten, bevor sie mit einem Build beginnen. Um eine evidenzbasierte Entscheidung zu treffen, müssen die folgenden vier kritischen Faktoren analysiert werden, um die Übereinstimmung mit den Projektzielen sicherzustellen.
Der beabsichtigte Anwendungsfall bestimmt die erforderliche Fertigungstechnologie. Wenn das Ziel rein ästhetischer Natur ist, etwa die Bewertung der Ergonomie oder der Gesamtproportionen, ist die Maßhaltigkeit zweitrangig. Hier bieten sich hochauflösende additive Verfahren oder formgebender Guss an, da sie eine glatte, lackierfähige Oberfläche liefern. Bei der Prüfung der mechanischen Interaktion mehrerer Komponenten hingegen liefert die subtraktive Bearbeitung die erforderlichen engen Toleranzen. Dadurch werden Schnappsitze, Schiebemechanismen und die Ausrichtung der Befestigungselemente perfekt überprüft.
Die Materialauswahl ist untrennbar mit der Herstellungsmethode verknüpft. Wenn für eine Konstruktion Aluminium, Edelstahl, Messing oder Titan erforderlich sind, ist die subtraktive Bearbeitung die zuverlässigste Methode. Für Teile, die eine besondere thermische oder chemische Beständigkeit erfordern, wie PEEK, Ultem oder Teflon, bleibt die maschinelle Bearbeitung die primäre Option. Wenn für die Baugruppe flexible Teile wie Dichtungen oder Soft-Touch-Griffe erforderlich sind, ist Silikonguss alternativ äußerst effektiv. Es werden spezielle Polyurethane verwendet, die verschiedene Shore-A-Härtegrade simulieren.
Das Verständnis der Kosten-pro-Teil-Kurve ist für die Budgetoptimierung von entscheidender Bedeutung. Für Mengen von 1 bis 5 sind beim additiven Drucken keine Werkzeuge erforderlich. Dies macht die Einrichtungskosten vernachlässigbar und stellt die wirtschaftlichste Wahl dar. Wenn die Volumina auf 10 bis 50 Stück ansteigen, bleiben die Druckkosten pro Einheit gleich, während die Einrichtungskosten für die Bearbeitung kleine Chargen teuer machen können. Formative Casting schließt diese Lücke perfekt, indem es die anfänglichen Gussformkosten auf über 20 bis 30 Teile amortisiert. Bei Stückzahlen über 100 Teilen ist das Schnellspritzgießen mit Aluminiumwerkzeugen die finanziell rentabelste Option.
Der Zeitdruck bei der Markteinführung zwingt oft zu Kompromissen. Mit dem einfachen Filament- oder Harzdruck können innerhalb von 24 bis 48 Stunden physische Teile hergestellt werden. Die subtraktive Bearbeitung dauert in der Regel 3 bis 7 Tage, da sie CAM-Programmierung, Vorrichtungseinrichtung und Werkzeugwechsel umfasst. Der Formguss dauert in der Regel 7 bis 10 Tage. Dies erklärt die aufeinanderfolgenden Schritte des Druckens eines Urmodells, des Aushärtens der Form und des Gießens der endgültigen Polyurethanteile. Die Teams müssen die Dringlichkeit der Frist gegen die erforderliche Genauigkeit des Modells abwägen.
Die Umwandlung einer digitalen CAD-Datei in ein physisches Objekt erfordert mehr als nur den Zugriff auf Fertigungsgeräte. Es erfordert umfassendes technisches Fachwissen. Da keine einzelne Technologie alle Herausforderungen bei der Hardwareentwicklung lösen kann, ist die Partnerschaft mit einem Hersteller, der mehrere Technologien unter einem Dach vereint, äußerst vorteilhaft.
Wenn ein Lieferant gleichzeitig subtraktive Bearbeitung, additives Drucken und Formguss anbietet, gibt er objektive, unvoreingenommene Empfehlungen. Diese Vorschläge basieren ausschließlich auf den Projektgeometrie-, Material- und Budgetanforderungen und drängen Kunden nicht auf die einzige Maschine, die sie besitzen.
Achten Sie bei der Bewertung potenzieller Fertigungspartner auf spezifische Indikatoren für Qualität und Zuverlässigkeit. Die ISO 9001-Zertifizierung beweist ein dokumentiertes Engagement für Qualitätsmanagementsysteme. Robuste Funktionen der Koordinatenmessmaschine stellen sicher, dass Teile vor dem Versand sorgfältig anhand der Originaldaten überprüft werden. Darüber hinaus bietet ein zuverlässiger Partner proaktives Design für Feedback zur Herstellbarkeit. Das Erkennen potenzieller Bearbeitungsrisiken oder Wandstärkenprobleme vor Produktionsbeginn spart Zeit und Kapital.
Die physikalische Modellierung während der Produktentwicklung ist kein universeller Prozess. Die Wahl der idealen Methode beschleunigt den Produktentwicklungszyklus erheblich und mindert gleichzeitig finanzielle Risiken. Ganz gleich, ob Sie die subtraktive Bearbeitung für robuste Metallteile, ein gedrucktes Modell auf Harzbasis für komplizierte geometrische Details oder den Weichformguss für kleine ästhetische Auflagen nutzen – die sorgfältige Bewertung spezifischer Projektanforderungen ist von größter Bedeutung.
Sind Sie bereit, Ihre technischen Konzepte zum Leben zu erwecken? Besuchen Sie Yeeshine Technology , um umfassende Fertigungslösungen zu entdecken. Laden Sie noch heute Ihre CAD-Dateien hoch, um ein detailliertes Angebot zu erhalten, und lassen Sie sich von erfahrenen Ingenieurexperten auf Ihrem Hardware-Weg vom ersten Konzept bis zur marktreifen Realität begleiten.
Die Wirtschaftlichkeit hängt vollständig von der benötigten Produktionsmenge und dem benötigten Material ab. Für ein einzelnes grundlegendes Proof-of-Concept-Modell ist der Fused Deposition Modeling-Druck definitiv die günstigste Option. Es verwendet kostengünstige thermoplastische Filamente und erfordert keine Werkzeuge. Skaleneffekte verändern sich jedoch schnell. Wenn ein Entwicklungsteam eine Charge von 20 bis 50 hochwertigen Teilen mit glatten Oberflächen benötigt, wird das Drucken jedes Teils einzeln zu kostenintensiv. In diesem Szenario wird der formgebende Guss pro Einheit deutlich kostengünstiger. Die Kosten einer einzelnen Softform verteilen sich auf die gesamte Charge.
Ja, im industriellen Fertigungssektor werden diese Begriffe synonym verwendet, um genau denselben Prozess zu beschreiben. Der Vorgang beginnt damit, dass ein Urmodell in eine Wanne gelegt und mit flüssigem Silikon umgossen wird, um einen Negativhohlraum zu erzeugen. Der Begriff Vakuumguss bezeichnet den nachfolgenden Schritt, bei dem flüssiges Polyurethanharz in einer Vakuumkammer in diese Form eingespritzt wird. Diese Vakuumumgebung verdrängt eingeschlossene Luft aus dem Harz. Dadurch wird sichergestellt, dass das endgültige Gussteil dicht, strukturell stabil und frei von Oberflächenhohlräumen oder inneren Blasen ist.
Die Durchlaufzeit für einen bearbeiteten Prototyp wird durch die geometrische Komplexität des Teils, das ausgewählte Material und die aktuelle Kapazität der Maschinenwerkstatt bestimmt. Im Allgemeinen können Standardfrästeile innerhalb von 3 bis 7 Werktagen programmiert, bearbeitet, geprüft und versendet werden. Komponenten, die eine komplexe 5-Achsen-Bearbeitung, tiefes Hohlraumfräsen oder spezielle Nachbearbeitungsbehandlungen wie Hartanodisierung Typ III erfordern, verlängern natürlich die Lieferzeit. Viele professionelle Dienste bieten beschleunigte Optionen an und liefern einfache Frästeile in nur 48 Stunden.
Die Stereolithographie wird vor allem wegen ihrer überlegenen Auflösung und außergewöhnlichen Oberflächenbeschaffenheit ausgewählt. Im Gegensatz zum filamentbasierten Druck, bei dem geschmolzener Kunststoff durch eine Düse extrudiert wird und deutlich sichtbare Schichtlinien zurückbleibt, verwendet diese harzbasierte Methode einen präzisen UV-Laser, um mikroskopisch kleine Photopolymerschichten auszuhärten. Das Ergebnis sind hochpräzise Teile mit engen Toleranzen und einer glatten, glasähnlichen Oberfläche. Es ist der Industriestandard für die Erstellung detaillierter visueller Modelle und der makellosen Urmuster, die für prägende Gussarbeitsabläufe erforderlich sind.
Rapid Prototyping ist eine umfassende Produktentwicklungsstrategie, die darauf abzielt, schnell ein maßstabsgetreues Modell oder ein physisches Teil herzustellen, um ein Design zu testen. Der 3D-Druck ist einfach eines der spezifischen Fertigungswerkzeuge, mit denen dieses Ziel erreicht wird. Während der additive Druck das am häufigsten verwendete Werkzeug für die schnelle Modellierung ist, werden beim Rapid Prototyping auch stark subtraktive Bearbeitung und Formguss eingesetzt. Das übergeordnete Konzept setzt auf Geschwindigkeit und Iteration, wohingegen sich das Drucken nur auf den schichtweisen additiven Prozess bezieht.
Die Materialauswahl hängt direkt von der Testumgebung ab, der das Teil ausgesetzt sein wird. Wenn für das Bauteil funktionale Belastungstests oder eine hohe thermische Beständigkeit erforderlich sind, müssen Ingenieure durch subtraktive Bearbeitung echte Metalle oder Kunststoffe in technischer Qualität auswählen. Für rein optische oder ergonomische Modelle genügen handelsübliche Photopolymerharze oder beim Gießen verwendete Polyurethane. Richten Sie die Materialauswahl immer an den spezifischen Validierungszielen der aktuellen Entwicklungsphase aus, um zu hohe Ausgaben für unnötige Materialeigenschaften zu vermeiden.


